Nov 11, 2026
Dalawang fabricator ang nag-quote ng parehong 2500 mm × 20 mm na shell. Ang una ay bumili ng hydraulic plate rolling machine na may rating na 20 × 2500, nagpapatakbo ng banayad na bakal sa loob ng maraming taon at hindi kailanman nagkaroon ng malubhang problema. Ang pangalawa ay bumili ng parehong rating, pinapakain ito ng 304 hindi kinakalawang, at pagkatapos ay gumugol ng tatlong buwan sa paghabol sa mga bitak na gilid at mga oval na shell.
Walang mali sa alinmang makina. Ang dami ng kapasidad ay binasa lamang sa dalawang magkaibang paraan. Sa isang hydraulic plate rolling machine, ang "20 × 2500" ay shorthand na humahawak lamang sa isang partikular na yield strength, isang roll geometry at isang rolling length. Baguhin ang alinman sa tatlo at ang numero ay gumagalaw.
Ang sumusunod ay sumasaklaw sa mga puntong aktwal na magpapasya kung ang isang makina ay magpapagulong sa iyong trabaho: ang bumubuo ng geometry sa nip, ang three-roll versus four-roll na desisyon, kung paano muling tinutukoy ng lakas ng materyal ang kapasidad, at kung ano ang susukatin bago ka mag-sign off sa paghahatid.
Ang isang hydraulic plate rolling machine ay bumubuo ng plate sa pamamagitan ng pag-trap nito sa pagitan ng isang pababang itaas na roll at dalawang hinihimok na lower roll. Ang mga hydraulic cylinder ay nagtutulak sa itaas na roll pababa; ang mas mababang mga rolyo ay nakaupo sa mga nakapirming bearings sa frame at nakabukas sa pamamagitan ng isang haydroliko na motor at reducer. Ang alitan ay kumukuha ng plato sa pamamagitan ng mga rolyo. Ang vertical offset sa pagitan ng upper roll at lower rolls ay nagtatakda ng curvature, at ang mga paulit-ulit na pass na may upper roll na bumababa ay unti-unting bumubuo ng isang full cylinder.
Ang hydraulic drive ay mahalaga para sa higit sa kaginhawahan. Ang kontrol sa presyon ay nagbibigay ng makinis, nauulit na pagpoposisyon ng roll, hinahawakan ang roll laban sa springback sa makapal na plato, at nagbibigay ng overload na cushion na hindi maaaring tugma ng mechanical screw-down arrangement. Ginagawa rin nitong praktikal ang numerical control, kaya naman ang karamihan sa mga modernong makina ay nakaposisyon sa itaas na roll sa pamamagitan ng naka-program na radius sa halip na sa pamamagitan ng hand wheel.
Ipinapaliwanag din ng geometry ang pinakamalaking limitasyon ng makina. Dahil ang plato ay dapat hawakan upang mai-drive, ang huling kahabaan ng bawat dulo ay hindi maaaring maabot ang buong kurbada sa unang pass. Ang flat end na iyon ay ang "unbent allowance", at ito ang nag-iisang pinakamahal na detalye sa cylinder rolling: ito ay pinuputol, o hinangin sa tahi at binihisan ng flat, o muling pinagsama sa pangalawang setup.
Kung ang longitudinal seam ng iyong shell ay maupo sa isang zone na kailangang bilugan hanggang sa loob ng isang milimetro, ilagay ang badyet sa isang four-roll machine, o sa isang three-roll universal na may genuine end pre-bending. Kung magpapagulong ka ng malawak na lapad ng mga diyametro sa maliliit na batch at maaaring putulin at muling igulong ng iyong mga welder ang mga dulo, gagawin ng three-roll symmetric machine ang trabaho sa mas mababang halaga ng kapital.
| Configuration | Tapusin ang pre-bending | Unbent end allowance | Pag-setup sa bawat shell | Pinakamahusay na akma |
|---|---|---|---|---|
| Tatlong roll na simetriko (W11) | Hindi posibleng in-cycle; ang mga dulo ay pinutol o muling pinagsama | Humigit-kumulang 1 hanggang 1.5 beses ang distansya sa gitna ng lower-roll | Pinakamatagal | Single-diameter run, light at medium plate, cost-sensitive na trabaho |
| Tatlong roll na unibersal (W11S) | Upper at lower roll reposition para sa dulo pre-bending | Humigit-kumulang 0.5 hanggang 1 beses | Katamtaman | Mixed diameters, cone work, medium plate |
| Four-roll (W12) | Mas mababang mga rolyo rise to pre-bend both ends without unloading the plate | Halos 0.3 hanggang 0.5 beses, malapit sa zero sa mga modelo ng CNC | Pinakamaikli | Visible-seam shell, stainless at wear plate, ulitin ang mga batch |
Nakukuha ng isang three-roll universal machine ang premium nito sa pamamagitan ng lower-roll geometry: ang dalawang lower roll ay maaaring ikiling o i-clamp upang ang dulo ng plato ay baluktot bago ang katawan ng shell ay igulong. Ito ang praktikal na middle ground para sa isang job shop na nagpapagulong ng lahat mula sa 3 mm ducting hanggang 12 mm tank shell sa parehong makina.
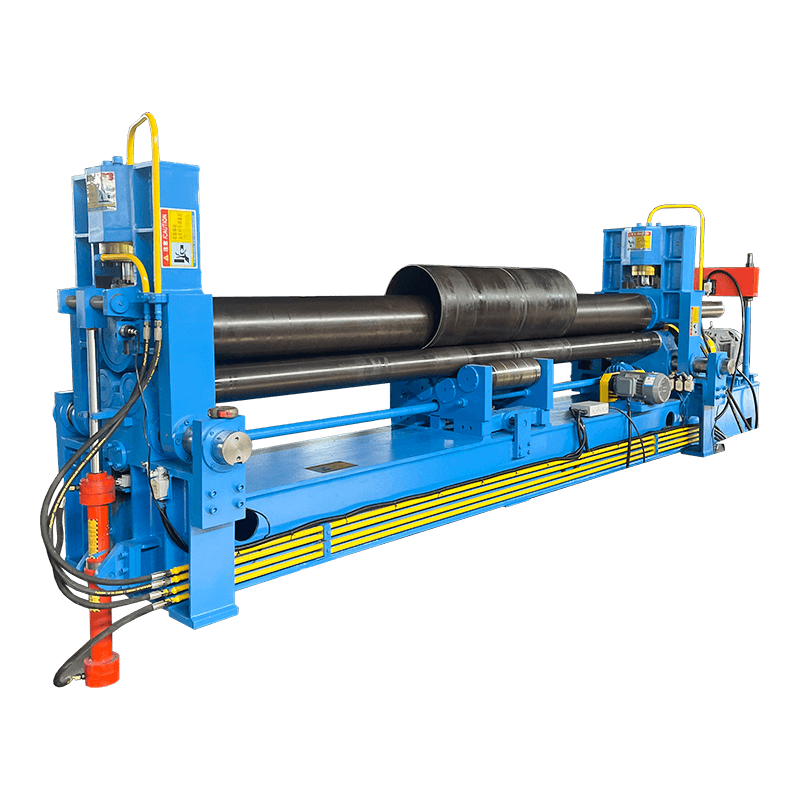 W11S Series Three-Roller Universal Hydraulic Rolling Machine Sinusuportahan ng three-roll na unibersal na disenyo ang pagtatapos ng pre-bending at tuluy-tuloy na pag-roll, na ginagawa itong praktikal na pagpipilian sa gitna para sa iba't ibang trabaho sa tindahan. Tingnan ang Produkto →
Ang isang four-roll machine ay nag-aalis ng kompromiso sa iba't ibang paraan: ang mas mababang mga rolyo ay iniangat ang plato upang makipag-ugnayan sa itaas na roll upang ang magkabilang dulo ay maaaring ma-pre-bent nang hindi binibitawan ang workpiece. Sa paulit-ulit na trabaho ito ay hindi lamang isang kalidad na pakinabang, ito ay isang cycle-time gain, dahil ang operator ay hindi na pinipihit ang dulo ng plate para sa dulo sa pagitan ng mga pass.
 W12 Series Four-Roller Hydraulic Plate Rolling Machine Ang four-roller hydraulic na disenyo ay pre-bend ang magkabilang plate na nagtatapos sa isang setup at sumusuporta sa tuluy-tuloy na pagbuo, kapaki-pakinabang kapag ang paulit-ulit na rolling ay nangangailangan ng mas kaunting mga hakbang sa paghawak. Tingnan ang Produkto →
Ang kapasidad ay palaging sinipi laban sa lakas ng ani. Tratuhin ang bawat kapal ng figure sa isang quotation bilang "kapal sa X MPa" at itanong kung ano ang X. Karamihan sa mga builder ay nag-publish ng rolling capacity laban sa banayad na bakal na humigit-kumulang 235 hanggang 245 MPa, na tumutugma sa mga grado gaya ng S235JR o Q235.
Rolling force scales humigit-kumulang sa square root ng yield strength, kaya ang derating ay hindi linear at madali itong maliitin. Ang isang makina na may rating na 20 mm sa banayad na bakal ay humahawak ng humigit-kumulang 16 mm ng S355 sa parehong lapad, at mas malapit sa 12 mm ng 304 stainless kapag ang hardening ng trabaho ay isinasaalang-alang, dahil ang mga austenitic na grado ay tumitigas habang nagde-deform ang mga ito at nangangailangan ng mga karagdagang pass sa mas mababang lalim ng kagat.
Dalawang karagdagang variable ang tahimik na gumagalaw sa parehong numero. Ang una ay lapad: ang kapal na kumportable sa 1500 mm ay maaaring hindi maabot sa 3000 mm, dahil ang diameter ng roll na kailangan upang labanan ang pagpapalihis ay lumalaki sa kubo ng span. Ang pangalawa ay ang pinakamababang diameter na gusto mong i-roll — isang karaniwang tuntunin ng hinlalaki ang naglalagay nito sa humigit-kumulang 1.2 beses sa itaas na diameter ng roll para sa isang three-roll na makina, kaya naman ang manipis na plato sa isang maliit na diameter na shell ay nangangailangan kung minsan ng mas maliit na makina kaysa sa mas malaki.
Ang kapal ng headline ay nakakakuha ng pansin; ang mga sumusunod na linya ay magpapasya kung gaano karaming mga shell ang umalis sa shop bawat shift.
Karamihan sa mga gumugulong na problema ay lumalabas sa unang linggo, hindi sa unang taon, at halos lahat ng mga ito ay bumabalik sa isang detalye na hindi pa nasubok. I-book ang pagsusulit sa pagtanggap sa paligid ng pinakamabigat, pinakamalawak, pinaka-awkward na trabaho sa iyong listahan, hindi sa paligid ng paboritong shell ng demonstrador.
Itanong ang mga sukat na iyon nang nakasulat. Ang isang sertipiko na nagbabanggit ng kapal at lapad lamang ay walang sinasabi sa iyo tungkol sa pag-ikot, at ang pag-ikot ay kung ano ang husgahan ng iyong welder at ng iyong customer sa makina.
Ang mga hydraulic rolling machine ay mekanikal na simple, at karamihan sa mga pagkabigo ay nauugnay sa likido kaysa sa istruktura. Ang kalinisan ng langis ay ang unang item sa anumang iskedyul ng pagpapanatili: ang kontaminadong langis ay namarkahan ang pump at ginagawang naaanod ang itaas na roll sa ilalim ng karga, na lumalabas bilang isang taper sa tapos na shell bago pa man ang anumang bagay ay nakikitang mabibigo. Suriin ang return filter, panoorin ang pag-iyak sa mga cylinder seal, at panatilihing lubricated ang mga roll surface at ang mga sliding face ng guideways sa pagitan ng builder.
Mahalaga rin ang kondisyon ng plato. Mill scale at grit na dinadala sa nip ay markahan ang mga roll, at ang mga minarkahang roll ay naka-print sa bawat shell pagkatapos. Ang pagpupunas ng plato bago ito ipakain, at ang paglilinis ng mga rolyo sa pagtatapos ng isang shift, ay nagkakahalaga ng ilang minuto at nakakatipid ng isang regrind.
Kapag lumitaw ang isang fault, ang kapaki-pakinabang na panimulang punto ay ang pattern sa natapos na trabaho: isang taper point sa roll parallelism, isang bariles na tumuturo sa deflection, at slipping point sa surface condition o isang maliit na kagat. Ang karagdagang pagbabasa sa mga karaniwang pattern ng pagkabigo ay nakolekta sa gabay na ito sa mga problema at solusyon sa paggulong ng plato , at ang buong hanay ng plate rolling machine sumasaklaw sa parehong three-roll at four-roll configuration para sa paghahambing.
Ito ang mga tanong na madalas na lumalabas sa panahon ng pagtutukoy, panipi at unang buwang operasyon.
Bumubuo ito ng flat plate sa mga cylinder, cones at arcs: tank, vessels, ducting, pipe, tower sections at hull plating. Pinapalitan nito ang martilyo-at-dating gawain ng isang hinimok, nauulit na proseso.
Depende ito sa lapad at lakas ng ani, hindi sa isang numero. Ang isang makina na may rating na 20 mm × 2500 mm sa 235 MPa ay gumulong ng humigit-kumulang 16 mm ng S355 o humigit-kumulang 12 mm ng 304 na hindi kinakalawang sa parehong lapad.
Ang isang three-roll machine ay nangangailangan ng isang hiwalay na cycle o handling step upang paunang yumuko ang mga dulo, na nag-iiwan ng flat allowance. Itinataas ng four-roll machine ang mas mababang mga rolyo nito para i-pre-bend ang magkabilang dulo sa isang setup, na pinuputol ang allowance at ang cycle time.
Oo, na may pagbawas sa kapasidad. Ang mga grado gaya ng 304 at 316 ay tumigas habang nagde-deform ang mga ito, kaya magplano sa humigit-kumulang 50 hanggang 60 porsiyento ng mild-steel rating, mas maraming pass sa mas mababaw na kagat, at proteksyon ng roll laban sa pagmamarka.
Ang mga track ng presyo ay diameter ng roll, lapad ng plato, lakas ng motor at antas ng kontrol na higit pa sa kapal ng headline. Ang isang maliit na three-roll machine ay nagkakahalaga ng isang fraction ng isang CNC four-roll ng parehong nominal na kapasidad, kaya ihambing lamang ang mga quote pagkatapos i-pin down ang kapasidad sa iyong materyal na grado.
Ang pre-bending ay ang unang pass, kung saan ang mga dulo ng plato ay nakakurba sa huling radius bago ang katawan ng shell ay pinagsama. Kung wala ito ang mga dulo ay mananatiling patag, at ang materyal na iyon ay maaaring putulin o muling i-roll sa pangalawang setup.
Mga Kaugnay na Produkto $
Makipag -ugnay sa amin
Address ng Pabrika
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
Telepono
+86-13906278466
mga produkto
QR Code