
Nov 04, 2026
Ang isang tindahan na sumisipi ng dalawampung hindi kinakalawang na shell sa isang buwan, 6 mm na plato sa 1500 mm ang lapad, na pinagsama sa Ø600 mm, ay hindi nangangailangan ng isang four-roll na makina. Ang isang 3 roll plate rolling machine ay hahawak sa trabahong iyon nang kumportable, sa kondisyon na ito ay tinukoy sa roll diameter at pre-bending na paraan sa halip na sa tonnage lamang.
Iyon ang maikling sagot, at ito ay nagkakahalaga ng pagsasabi nang malinaw dahil karamihan sa mga mamimili ay nagsisimula sa maling tanong. Inihahambing nila ang tonelada at presyo, pagkatapos ay natuklasan pagkatapos ng pag-install na ang bawat shell ay kailangang putulin ang mga dulo nito, na ang bilog ay umaanod sa malawak na plato, o na ang isang saradong silindro ay hindi maaaring alisin sa makina.
Ang three-roll pyramid ay naging karaniwang configuration para sa plate rolling sa loob ng mga dekada: tatlong contact point, dalawang driven bottom roll, isang top roll, isang malawak na hanay ng diameter mula sa isang set ng roll, at isang mekanikal na istraktura na mura para patuloy na tumakbo. Kung saan nahati ang disenyo ay nasa kung paano gumagalaw ang mga rolyo, at iyon ang nagpapasya sa oras ng iyong pag-ikot.
Sa isang three-roll machine, ang dalawang ilalim na roll ay hinihimok ng pangunahing motor at lumiliko sa parehong direksyon, habang ang tuktok na roll ay bumaba sa pagitan nila. Ang plato ay nakakapit sa tatlong linya ng contact, at ang lalim kung saan ibinababa ang tuktok na roll ay ang nagtutulak sa materyal na lumampas sa ani. Walang naayos sa pamamagitan ng isang die, kaya ang isang hanay ng mga rolyo ay sumasaklaw sa malawak na hanay ng mga diyametro, karaniwang anuman mula sa humigit-kumulang 1.3 beses sa itaas na diameter ng roll pataas.
Dahil ang sheet ay kailangang pakainin nang pabalik-balik, ang mga dulo ay hindi kailanman dumaan sa ilalim ng tuktok na roll sa mga maagang pass. Ang tuwid, hindi nakabaluktot na seksyon na iyon ang pinakamahalagang praktikal na pagkakaiba sa pagitan ng mga uri ng makina, at ito ang dahilan kung bakit umiiral ang pre-bending.
Ang parehong mga uri ay nagdadala ng tatlong rolyo. Ang pagkakaiba ay ang kalayaan sa paggalaw, at binabago nito ang aktwal na magagawa ng operator sa makina.
Sa isang simetriko mekanikal na makina, tanging ang tuktok na roll ay gumagalaw, diretso pababa; ang ilalim na mga rolyo ay nakaupo nang maayos sa kanilang mga bearings. Ang frame ay simple at matigas, at ito ang pinakamurang ruta sa malalaking diameter na mga shell. Ang trade-off ay ang mga dulo ay hindi maaaring pre-bent, kaya ang isang tuwid na seksyon ay mananatiling flat hanggang sa ito ay pinutol o gumulong sa isang hiwalay na operasyon.
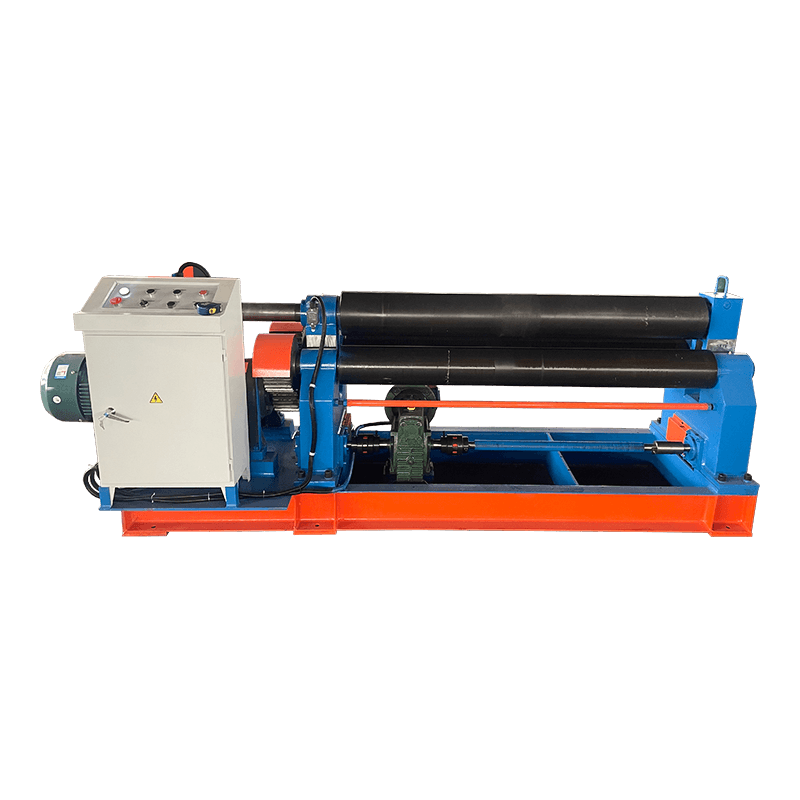 W11 Series 3-Roll Symmetrical Mechanical Plate Rolling Machine Isang cost-effective na mechanical roller para sa mga cylindrical na shell at mga pangunahing curved na bahagi, na may mga fixed bottom roll at walang dulo na pre-bending. Tingnan ang Produkto →
Sa isang unibersal na hydraulic machine, ang parehong pang-ibaba na mga roll ay gumagalaw: patayo para sa liko, pahalang upang ilipat ang padaplis na punto sa ilalim ng tuktok na roll. Ang pahalang na paglalakbay na iyon ang ginagawang posible ang totoong pre-bending ng magkabilang dulo. Karamihan sa mga build ay nagdadala din ng hydraulic drop end upang ang isang saradong cylinder ay maalis, at ang ilan ay maaaring ikiling ang tuktok na roll para sa cone work.
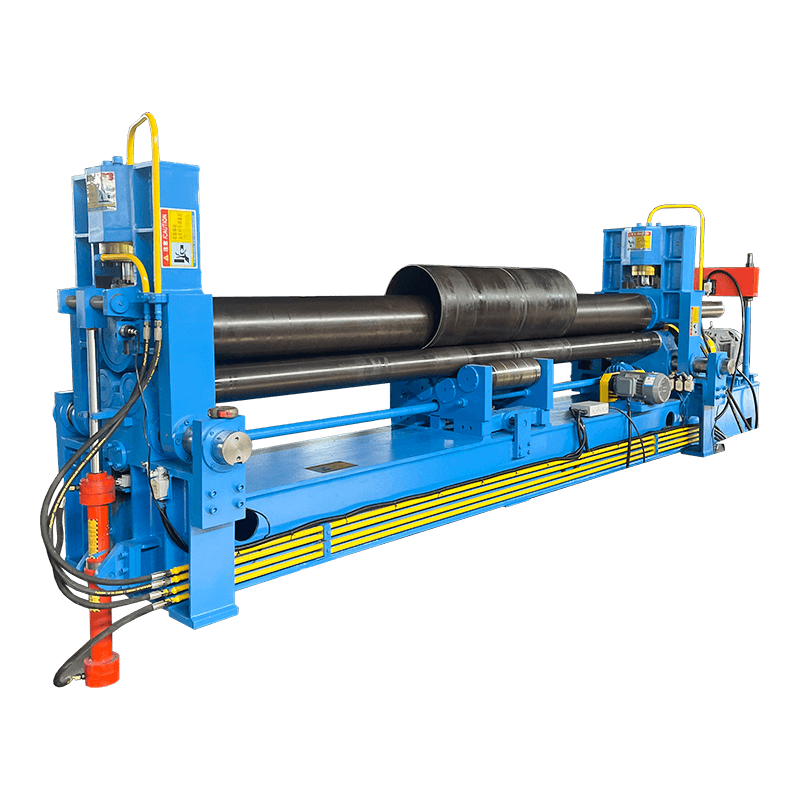 W11S Series 3-Roller Universal Hydraulic Plate Rolling Machine Isang hydraulic unibersal roller na may true end pre-bending at CNC na mga opsyon, na angkop sa mas makapal na plate at stainless steel na bumubuo. Tingnan ang Produkto →
Para sa makapal na plato at hindi kinakalawang, ang pangalawang layout ay karaniwang nagbabayad para sa sarili nito sa loob ng isang taon: mas kaunting mga trimmed na dulo, mas kaunting re-roll, mas kaunting oras ng crane. Para sa duct at tank work kung saan ang mga dulo ay nawawala pa rin sa isang longitudinal seam, kadalasan ang isang simetriko na makina ay ang mas matinong pagbili.
| item | 3-roll na simetriko (mekanikal) | 3-roll universal (hydraulic) |
|---|---|---|
| Gumalaw na paggalaw | Nangungunang roll vertical only | Ang mga ibabang roll ay patayo at pahalang |
| Nagtatapos ang pre-bending plate | Hindi pwede sa isang set-up | Parehong dulo, nang hindi inaalis ang plato |
| Flat na seksyon na natitira sa bawat dulo | Mas mahaba; karaniwang pinuputol | Maikli |
| Pag-alis ng saradong shell | Kailangan ng overhang o split shell | Hydraulic drop dulo |
| Pagsasaayos | Manu-manong mga tornilyo, mekanikal | Hydraulic, kontrol ng palawit |
| Karaniwang angkop | Mga duct, tangke, pangkalahatang katha | Mga pressure vessel, hindi kinakalawang, makapal na plato |
Ang kapasidad ng catalog ay halos palaging sinipi para sa banayad na bakal sa buong lapad na gumagana. Bago ihambing ang dalawang alok, ilagay ang limang item na ito nang magkatabi:
Ang puno hanay ng plate rolling machine ay isang mas mabilis na paraan upang ihambing ang mga diameter ng roll at mga uri ng drive kaysa sa pagtatrabaho sa pamamagitan ng mga indibidwal na PDF data sheet.
Isang mabilis na pagsusuri sa katinuan sa chart na iyon: kung ang iyong pinakamaliit na shell ay Ø600 mm, ang isang 400 mm na tuktok na roll ay naglalagay sa sahig sa humigit-kumulang Ø520 mm, kaya ang trabaho ay umaangkop pa rin. Ang isang 500 mm roll ay hindi gagawin.
Ang bawat three-roll machine ay nag-iiwan ng tuwid na seksyon sa magkabilang dulo; ang totoong tanong ay kung gaano ito katagal at kung ano ang gagawin mo tungkol dito. Sa isang simetriko na makina ang mga praktikal na sagot ay pinuputol ang dulong parisukat, hinang ito sa longitudinal seam at planishing, o tinatanggap ang isang bahagyang hugis-itlog na shell at itinatama ito sa fit-up.
Hinahawakan ito ng mga unibersal na makina nang may pre-bending: ipinoposisyon ng operator ang plato upang ang dulo ay maupo nang direkta sa itaas ng tangent na linya sa pagitan ng tuktok na roll at isang ibabang roll, ibaluktot ang maikling span na iyon, pagkatapos ay i-roll ang buong haba. Ang isang four-roll machine ay umabot sa parehong resulta sa isang nakapirming ilalim na roll at isang side roll, at hindi nito kailangan ang plate na nakabukas sa dulo para sa dulo.
 W12 Series 4-Roller Hydraulic Plate Bending at Rolling Machine Isang four-roller hydraulic machine na paunang yumuko sa magkabilang dulo sa isang setup, na may opsyonal na CNC roller positioning para sa curved work. Tingnan ang Produkto →
Ang Springback ay ang iba pang pagwawasto na kailangang gawin ng operator. Iba-iba ang pagbabawas ng bawat materyal: 304 stainless springs pabalik na kapansin-pansing higit pa sa banayad na bakal, iba ang kilos muli ng aluminyo, at ang allowance ay makikita sa pamamagitan ng pagsukat sa isang inilabas na shell sa halip na sa isang load. Ang mga maliliit na pagtaas, na sinusukat pagkatapos ng paglabas, ay matalo ang isang malaking hula sa bawat pagkakataon.
Karamihan sa mga reklamo tungkol sa mga three-roll na makina ay bumabalik sa set-up sa halip na sa mismong makina. Sinasaklaw ng mga tseke sa ibaba ang karamihan sa mga ito:
Ang step-by-step na gabay sa pagpapatakbo para sa mga three-roller machine itinatakda ang mga setting ng pass scheduling at roll gap nang mas detalyado. Kapag nagkamali, ang mga sintomas ay karaniwang isa sa lima:
Ito roll flat plate sa cylinders, cones at arcs sa pamamagitan ng baluktot ang sheet sa pagitan ng tatlong roll. Kasama sa karaniwang gawain ang mga tangke, duct, pressure vessel shell, pipe at structural round section sa mild steel, stainless at aluminum.
Ang mga modelo ng maliliit na workshop ay nagsisimula sa paligid ng 2 mm at ang pang-industriya na tatlong-roll na makina ay umaabot sa 40 mm o higit pa sa mas maiikling lapad ng pagtatrabaho. Palaging ipinapalagay ng na-rate na kapal ang banayad na bakal sa buong lapad, kaya humigit-kumulang 25 hanggang 30 porsiyento para sa hindi kinakalawang.
Ang isang three-roll machine ay umaasa sa roll geometry at, sa mga unibersal na modelo, ang paglipat ng mga pang-ibaba na roll upang pre-bend. Ang isang four-roll machine ay nagdaragdag ng isang side roll, kaya ito ay paunang yumuko sa magkabilang dulo nang hindi pinipihit ang plato at maaaring gumulong ng mas maliit na diameter sa parehong tuktok na roll.
Sa isang simetriko na three-roll machine, ang hindi nakabaluktot na seksyon ay sapat na ang haba na karaniwan itong kailangang putulin o hinangin sa tahi. Binabawasan ito ng mga universal at four-roll machine sa isang maikling margin, kaya naman nababagay ang mga ito sa mga closed shell at nakikitang weld lines.
Oo, sa pinababang kapal. Ang hindi kinakalawang na gawa ay tumitigas at bumubulusok pabalik ng higit sa banayad na bakal, kaya magplano ng higit pang mga pass, isang bahagyang mas malaking over-roll at isang kapasidad na humigit-kumulang 70 porsiyento ng mild-steel na rating.
Magsimula sa pinakamaliit na diameter ng shell at ang pinakamakapal na plato na iyong tatakbo, pagkatapos ay suriin ang diameter ng tuktok na roll, haba ng gumagana at lakas ng motor laban sa kanila. Ang pagbili sa maximum na kapal lamang ay kadalasang nagiging kulang sa diameter.
Mga Kaugnay na Produkto $
Makipag -ugnay sa amin
Address ng Pabrika
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
Telepono
+86-13906278466
mga produkto
QR Code


