Sep 23, 2026
Ang hydraulic plate shear ay hindi lamang isang tool—ito ang backbone ng anumang seryosong sheet metal fabrication line. Hindi tulad ng mga alternatibong mekanikal o laser, gumagamit ito ng pressurized fluid upang makabuo ng pare-parehong puwersa, na gumagawa ng mga parisukat, walang burr na mga gilid sa mga materyales na hanggang 25mm ang kapal nang walang mga zone na apektado ng init. Ayon sa data ng industriya mula sa China Foging & Pressing Equipment Association, ang mga hydraulic shear ay nagkakahalaga ng higit sa 60% ng mga pang-industriyang plate cutting installation sa pagmamanupaktura ng mabibigat na kagamitan, dahil pinagsasama ng mga ito ang raw power na may repeatable accuracy.
Gumagana ang hydraulic plate shear sa prinsipyo ng Pascal: ang isang de-koryenteng motor ay nagtutulak ng hydraulic pump, na nagtutulak ng langis sa isang silindro. Ang piston ng silindro ay naglalapat ng puwersa sa itaas na talim, na bumababa laban sa nakapirming mas mababang talim upang gupitin ang materyal. Ang buong cycle—clamping, cutting, retracting—ay kinokontrol ng valve block at madalas ng CNC controller sa mga modernong modelo.
Mga pangunahing bahagi at ang kanilang mga tungkulin:
Ang pag-unawa sa mga bahaging ito ay nakakatulong kapag nag-diagnose ng mga karaniwang isyu gaya ng gumagapang na mga blade o hindi pantay na mga hiwa—mga paksang sakop sa karaniwang pag-troubleshoot ng plate shearing machine .
Ang desisyon ay madalas na bumababa sa tatlong mga kadahilanan: kapal ng materyal, dami ng produksyon, at kalidad ng gilid. Nasa ibaba ang paghahambing na batay sa data batay sa isang survey ng 120 fabricating shop sa North America at Europe (Fabricating & Metalworking Magazine, 2025).
Mga pangunahing takeaway: Ang mga hydraulic shear ay nag-aalok ng pinakamababang per-cut cost para sa medium‑to-thick plates (≥3mm) habang gumagawa ng zero heat distortion. Ang laser ay mahusay sa mga kumplikadong contour at manipis na mga sheet, ngunit ang gastos sa pagpapatakbo nito ay tumataas kapag ang kapal ay lumampas sa 6mm. Para sa karamihan ng structural fabrication at general shearing applications, ang hydraulic plate shear ay nananatiling pinakamatipid at maaasahang solusyon.
Ang bawat hydraulic plate shear ay nabibilang sa isa sa dalawang kategorya ng istruktura: guillotine (gumagalaw na sinag) or swing beam . Ang pagpili ay nakakaapekto sa footprint, blade clearance, at ang kakayahang humawak ng mabigat na plato.
Sa isang guillotine na disenyo, ang itaas na talim ay gumagalaw nang patayo sa loob ng mga riles ng gabay, na tinitiyak ang isang palaging anggulo ng rake. Nagbibigay-daan ito sa pagputol ng napakakapal na mga plato (hanggang sa 40mm sa ilang configuration) na may mas kaunting distortion. Ang downside: ang frame ay mas mabigat at nangangailangan ng mas malalim na pundasyon. Nag-aalok ang mga tagagawa tulad ng Nantong Pacific ng isang 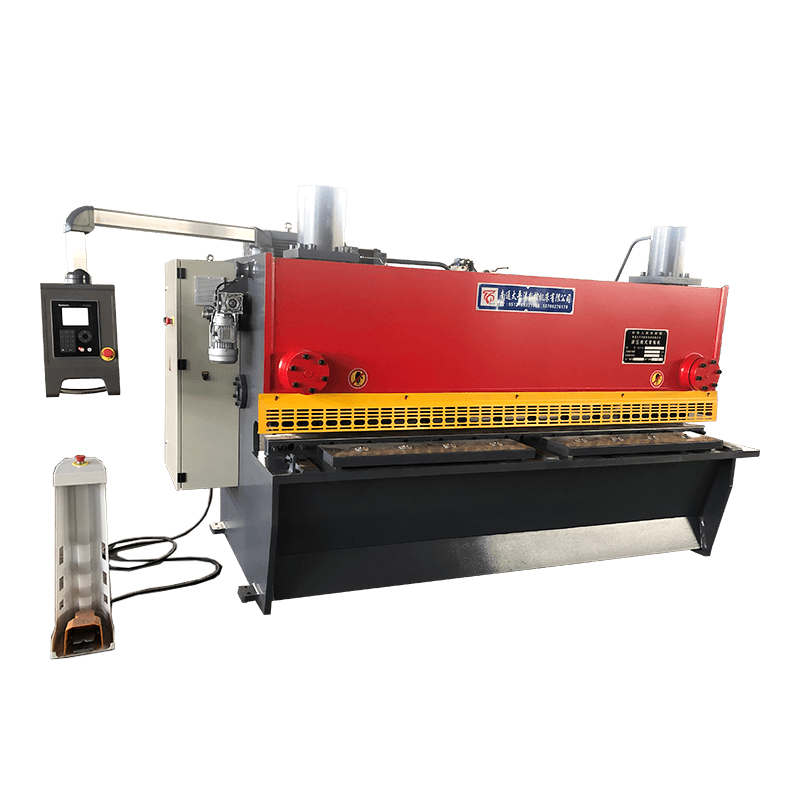 QC11Y/K Series CNC Hydraulic Guillotine Shearing Machine Ang guillotine shear na ito ay napakahusay sa pagputol ng makapal na mga plato na may kaunting distortion, na ginagawa itong perpekto para sa batch production na may programmable back gauge at servo-controlled na mga hold-down. Tingnan ang Produkto → na may programmable back gauge at servo-controlled hold‑downs, ginagawa itong perpekto para sa batch production.
Ang swing beam shear ay gumagalaw sa itaas na talim sa isang arko sa paligid ng isang pivot point. Binabawasan nito ang bigat ng frame at pinapabuti ang pag-access sa lugar ng talim. Mahusay ito para sa mas manipis na mga sheet (0.5–16mm) at masikip na espasyo. Ang 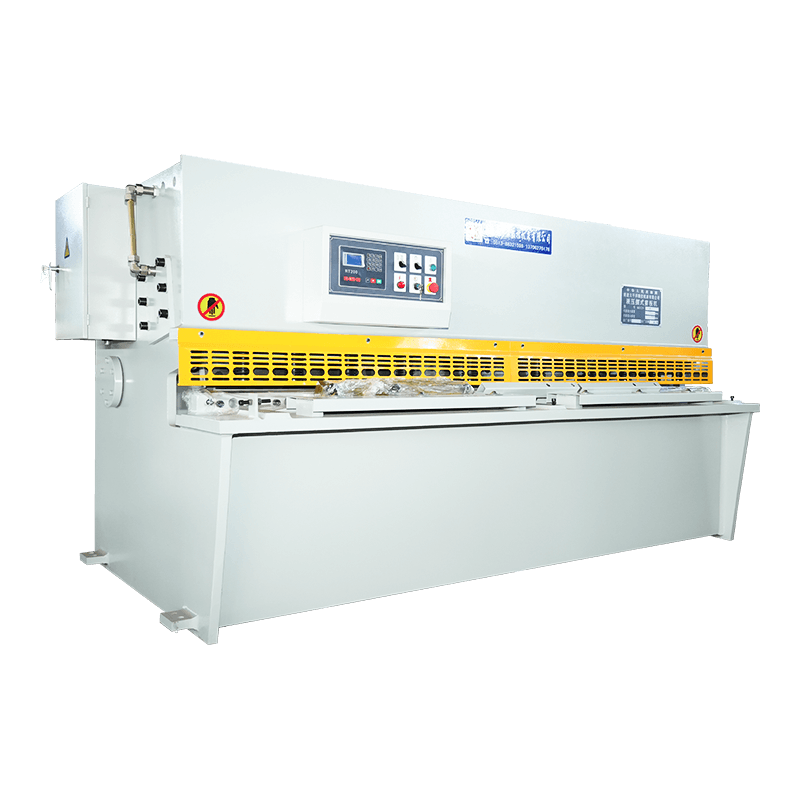 QC12Y/K Series CNC Hydraulic Swing Beam Shearing Machine Idinisenyo para sa manipis na mga sheet (0.5–16 mm), ang swing beam shear na ito ay nag-aalok ng mataas na bilis ng pagputol, compact footprint, at tumpak na kontrol ng CNC para sa light steel fabrication. Tingnan ang Produkto → nag-aalok ng mataas na bilis ng pagputol at isang mas maliit na bakas ng paa, na sikat sa light steel fabrication at automotive na industriya.
| Tampok | Guillotine (QC11Y/K) | Swing Beam (QC12Y/K) |
|---|---|---|
| Max na kapal ng hiwa (karaniwan) | 40mm | 16mm |
| Pagsasaayos ng blade clearance | Hydraulic, kontrolado ng servo | Manu-mano o de-motor |
| Timbang ng frame | Mabigat (nangangailangan ng reinforced floor) | Lighter (karaniwang pang-industriya na palapag) |
| Ang bilis ng pagputol | 5–12 stroke/min | 10–20 stroke/min |
| Pinakamahusay para sa | Malakas na plato, structural steel | Sheet metal, light/medium gauge |
Ang pagpili sa pagitan ng mga ito ay hindi lamang tungkol sa makina—ito ay tungkol sa iyong paghahalo ng materyal, espasyo sa sahig, at inaasahang throughput. Para sa isang komprehensibong pangkalahatang-ideya, basahin ang aming panimula sa mga plate shearing machine .
Ang pagtimbang sa mga salik na ito laban sa dami ng iyong produksyon ay gagabay sa iyo sa tamang detalye. Maraming mga tindahan ang natagpuan na a 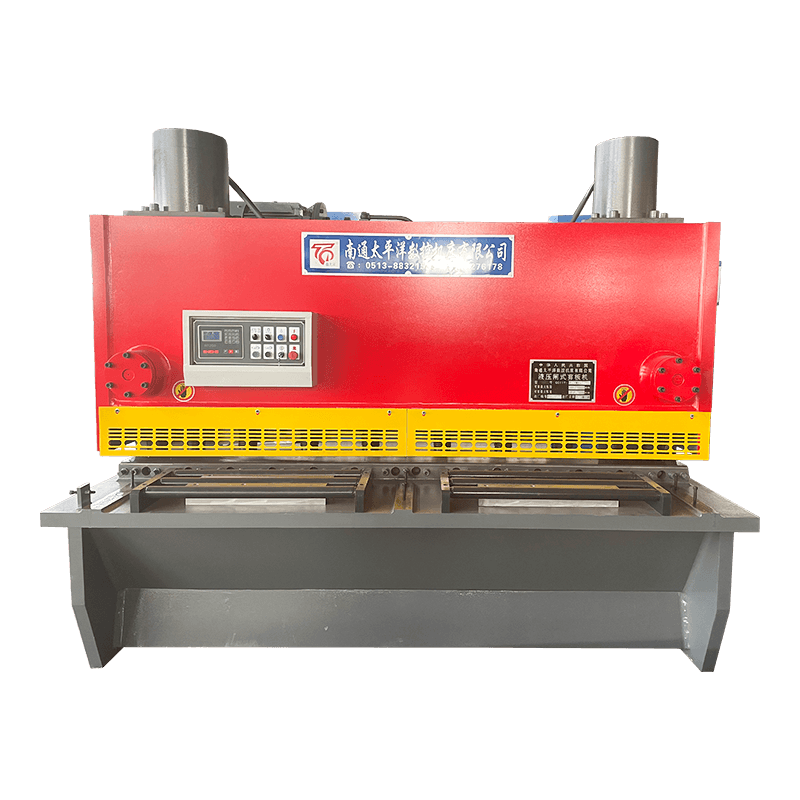 Nantong Pacific - Supplier ng Hydraulic Guillotine na may Global Reach Ang pagpili ng isang mapagkakatiwalaang supplier ay tumitiyak sa kalidad at serbisyo; Nag-aalok ang Nantong Pacific ng buong hanay ng mga shearing machine at sumusuporta sa mga kliyente sa buong mundo na may pre-sale sa tulong pagkatapos ng benta. Tingnan ang Produkto → nagbabayad sa loob ng 18 buwan dahil sa pinababang scrap at mas mataas na throughput.
Ang wastong pagpapanatili ay nagdodoble sa buhay ng serbisyo ng isang hydraulic shear. Ang pagsunod sa iskedyul ng tagagawa ay hindi mapag-usapan, ngunit narito ang tatlong kasanayang may mataas na epekto:
Para sa mas malalim na pagsisid sa mga pamamaraan ng pagkukumpuni, tingnan ang aming gabay sa karaniwang mga pagkakamali at solusyon sa shearing machine .
Q1: Para saan ginagamit ang hydraulic plate shear?
Ang hydraulic plate shear ay pinuputol ang mga metal sheet sa mga eksaktong lapad o haba gamit ang isang hydraulically driven na blade. Ito ang karaniwang paraan para sa pagblangko, pag-trim, at paghahanda ng mga plato para sa pagbaluktot, pagwelding, o karagdagang pagbuo.
Q2: Ano ang pagkakaiba sa pagitan ng guillotine at swing beam shear?
Ang guillotine shear ay gumagalaw sa blade nang patayo at nakakahiwa ng mas makapal na mga plato (hanggang sa 40mm). Ang mga swing beam shear ay nagpivot sa blade sa isang bisagra, na nag-aalok ng mas mabilis na bilis at mas magaan na frame para sa mga materyales na hanggang ~16mm.
T3: Maaari bang gupitin ng hydraulic plate shear ang hindi kinakalawang na asero?
Oo. Karamihan sa mga hydraulic shear ay maaaring magputol ng hindi kinakalawang na asero 304/316 hanggang 8–12mm na may naaangkop na blade clearance at anggulo ng rake. Ang ilang mga modelo ay nangangailangan ng setting ng mababang presyon upang maiwasan ang pagtigas ng trabaho.
Q4: Paano ko pipiliin ang tamang haba ng pagputol?
Sukatin ang iyong pinakamahabang karaniwang plato at 15% na margin. Ang mga karaniwang sukat ay 2500mm, 3200mm, at 4000mm. Ang pag-undersize ng shear ay naglilimita sa iyong kapasidad sa trabaho, habang ang sobrang laki ay nagpapataas ng gastos at espasyo sa sahig.
Q5: Anong maintenance ang kailangan ng hydraulic shear araw-araw?
Suriin ang antas ng langis, dumugo ang hangin mula sa hydraulic circuit, siyasatin ang mga blades kung may mga bitak, at mag-lubricate ng mga guide rail. Subukan din ang mga hold‑down clamp at emergency stop button.
Q6: Sulit ba ang puhunan ng CNC back gauge?
Oo para sa batch production. Pinapabuti ng CNC back gauge ang repeatability mula ±0.5mm hanggang ±0.1mm at binabawasan ang oras ng pag-setup ng 70%. Magbabayad ito para sa sarili nito sa loob ng 6 na buwan sa isang high-mix shop.
T7: Bakit nag-iiwan ng burr ang gupit ko sa gilid ng putol?
Ang mga burr ay nagpapahiwatig ng mapurol na mga blades, maling clearance (masyadong malaki ang puwang), o mga pagod na hold‑down. Ayusin ang clearance ayon sa kapal ng materyal (karaniwang 5–8% ng kapal) at muling patalasin ang mga blades kung kinakailangan.
Q8: Maaari bang isama ang hydraulic plate shear sa isang automated na linya?
Oo. Sinusuportahan ng modernong CNC hydraulic shears ang komunikasyon sa network (EtherCAT, Profinet) at maaaring iugnay sa mga coil feeder, stacker, at bending robot para sa ganap na automated na blanking lines.
Mga Kaugnay na Produkto $
Makipag -ugnay sa amin
Address ng Pabrika
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
Telepono
+86-13906278466
mga produkto
QR Code