Sep 16, 2026
Kapag ang isang 6‑mm carbon steel plate ay nangangailangan ng isang tumpak na 90° bend na may paulit-ulit na katumpakan, isang hydraulic press brake ang tanging makina na naghahatid ng kinakailangang tonelada at kontrol. Hindi tulad ng manual folding o mechanical presses, ang mga hydraulic system ay nagbibigay ng buong tonelada sa buong stroke, na ginagawang perpekto ang mga ito para sa mga makapal na plato, mahabang workpiece, at kumplikadong die setup. Ipinapaliwanag ng artikulong ito kung paano gumagana ang hydraulic press brakes, inihahambing ang dalawang nangingibabaw na uri ng pag-synchronize, at ginagabayan ka sa mga pangunahing parameter na dapat isaalang-alang bago bumili.
Ang lahat ng hydraulic press brake ay gumagamit ng mga hydraulic cylinder upang ilipat ang ram (upper beam) pababa. Ang pump ay nagtutulak ng langis sa mga cylinder, na bumubuo ng puwersa na ipinapadala sa pamamagitan ng ram hanggang sa suntok, na nagdiin sa sheet sa isang V‑die. Ang pangunahing bentahe ng hydraulics ay force density: ang isang compact cylinder ay maaaring gumawa ng daan-daang tonelada nang walang mechanical inertia ng isang flywheel o clutch.
Ang bilis at posisyon ng stroke ay kinokontrol ng mga servo-valve o proportional valve. Sa modernong mga modelo ng CNC, ang controller ay nag-uutos sa mga balbula upang makamit ang isang tumpak na bottom‑dead‑center na posisyon, kabayaran para sa mga pagbabago sa temperatura ng langis at pagpapalihis ng frame. Ayon sa mga hatbook ng industriya, ang isang well-tuned na hydraulic press brake ay maaaring humawak ng mga baluktot na anggulo sa loob ng ±0.5° sa libu-libong mga cycle.
Ang mga mekanikal na preno ay umaasa sa umiikot na sira-sira na baras upang ilipat ang ram. Nag-aalok ang mga ito ng mataas na bilis ngunit limitadong stroke adjustability at nanganganib na ma-overload ang drive train kapag baluktot malapit sa kapasidad. Ang hydraulic press brakes, sa kabilang banda, ay may built-in na pressure relief system: kung ang materyal ay masyadong makapal o ang die mismatch ay sukdulan, ang relief valve ay bubukas, na pumipigil sa pinsala sa makina at tooling. Ang margin sa kaligtasan na ito ay kritikal sa mga kapaligiran ng job-shop kung saan nag-iiba-iba ang kapal ng materyal sa bawat batch.
Ang lahat ng hydraulic press brake ay dapat panatilihing parallel ang ram sa mesa habang nakayuko. Dalawang napatunayang mekanismo ang ginagamit: torsion‑axis (mechanical) synchronization at electrohydraulic servo synchronization. Bawat isa ay nababagay sa iba't ibang sukat ng produksyon at mga kinakailangan sa katumpakan.
Gumagamit ang disenyong ito ng torsion bar na nagkokonekta sa kaliwa at kanang hydraulic cylinders. Kapag gumagalaw ang mga silindro, pinipilit ng torsion bar ang magkabilang panig na maglakbay nang pantay. Ang system ay mekanikal na matatag, hindi nangangailangan ng elektronikong feedback, at madaling mapanatili. Ito ang pinaka-cost-effective na pagpipilian para sa pangkalahatang layunin na baluktot hanggang sa 6-mm na kapal ng plato. Para sa isang maaasahang workhorse sa kategoryang ito, ang 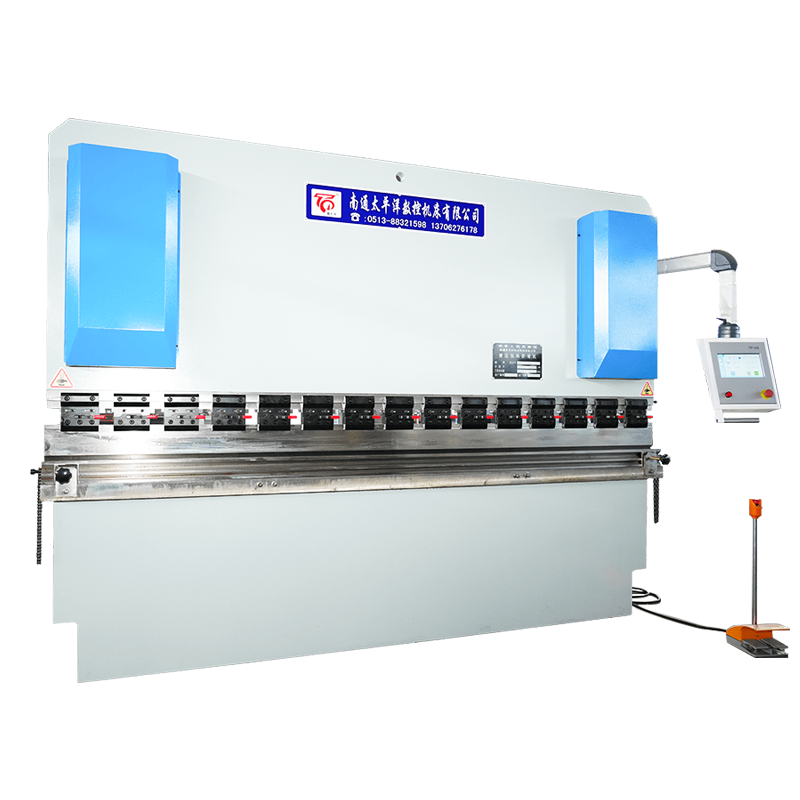 WC67K Torsion-Axis Synchronous CNC Hydraulic Press Brake Ang mekanikal na naka-synchronize na press brake na ito ay nag-aalok ng maaasahang parallelism na walang electronic na feedback, na ginagawa itong isang cost-effective na pagpipilian para sa pangkalahatang baluktot na hanggang 6 mm na kapal, perpekto para sa mataas na volume na produksyon. Tingnan ang Produkto → nag-aalok ng napatunayang istraktura na may steel-plate welded frame na sinuri ng ANSYS stress software.
Dito, ang bawat silindro ay independiyenteng kinokontrol ng isang servo-valve at isang linear encoder. Patuloy na ikinukumpara ng CNC controller ang kaliwa at kanang posisyon ng ram at inaayos ang daloy ng langis sa real time. Nagbibigay-daan ito sa napakataas na parallelism—karaniwang nasa loob ng 0.02 mm—at nagbibigay-daan sa pag-crowning compensation na ma-program sa controller. Ang 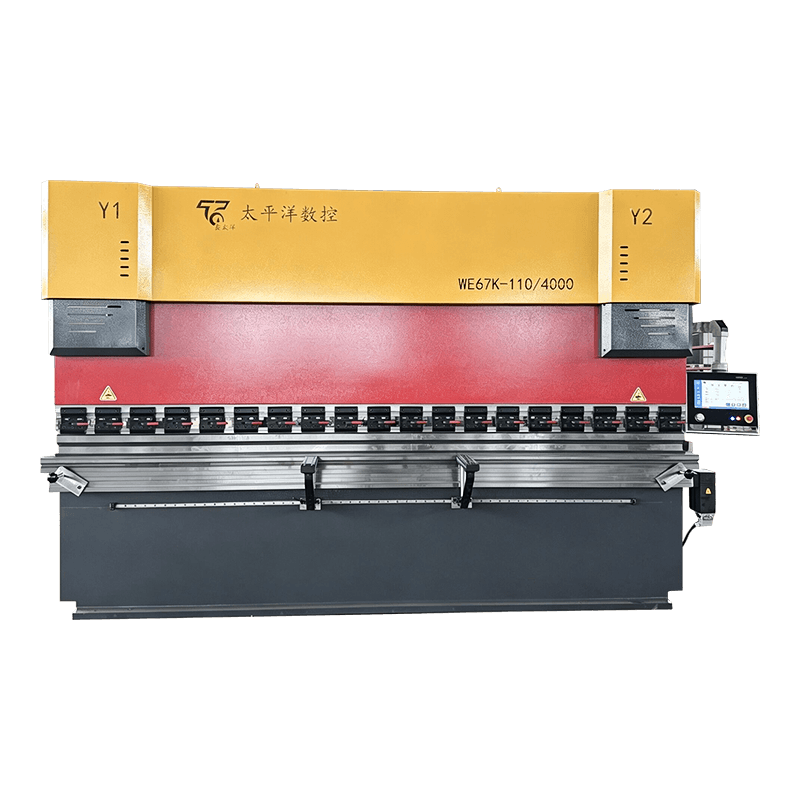 WE67K Electrohydraulic Servo CNC Hydraulic Press Brake Sa pamamagitan ng independiyenteng servo-valve control at mga linear na encoder, ang modelong ito ay nakakamit ng parallelism sa loob ng 0.02 mm at sumusuporta sa crowning compensation, na angkop para sa aerospace at precision na gawaing arkitektura. Tingnan ang Produkto → ay idinisenyo para sa mga industriya na humihiling ng mataas na katumpakan na baluktot sa mahahabang workpiece, gaya ng aerospace at stainless steel architectural panel.
Ang parehong serye ay magagamit sa mga saklaw ng tonelada mula 40 hanggang 1000 tonelada at maaaring nilagyan ng standard o custom na tooling. Ang pagpili ay pangunahing nakadepende sa kinakailangang angular tolerance at dami ng produksyon—mas mataas ang halaga ng mga electrohydraulic na modelo ngunit binabawasan ang oras ng scrap at pag-setup sa mga high-mix run.
Ang pagpili ng tamang makina ay lampas sa tonelada. Ang mga sumusunod na parameter ay dapat na tumugma sa iyong workpiece geometry, materyal, at nais na throughput.
| Parameter | Bakit ito mahalaga | Karaniwang saklaw |
|---|---|---|
| Lakas ng baluktot (tonnage) | Tinutukoy ang maximum na kapal ng plato na maaari mong yumuko | 40 – 1000 tonelada |
| Haba ng baluktot | Dapat takpan ang pinakamahabang workpiece na iyong pinoproseso | 1.5 – 8 m |
| Stroke | Nakakaapekto sa maximum na taas ng side flange | 100 – 400 mm |
| Lalim ng lalamunan | Distansya mula sa frame hanggang sa die center | 200 – 500 mm |
| Sistema ng kontrol | 2‑axis (Y1 Y2) vs. 4‑axis (Y1 Y2 X R) | CNC na may touchscreen |
| Gauge sa likod | Automated gauge para sa mga nauulit na lapad ng flange | X‑axis ± 0.1 mm |
Bilang karagdagan sa mga karaniwang parameter, isaalang-alang ang flexibility ng machine tool builder. Nag-aalok ang mga manufacturer tulad ng Nantong Pacific ng mga hindi karaniwang disenyo—halimbawa, mga mas mahahabang kama o reinforced frame para sa baluktot na hindi kinakalawang na asero—na maaaring maging isang kalamangan kapag ang iyong mga proyekto ay wala sa mga spec ng catalog. Para sa maraming mga tindahan, ang 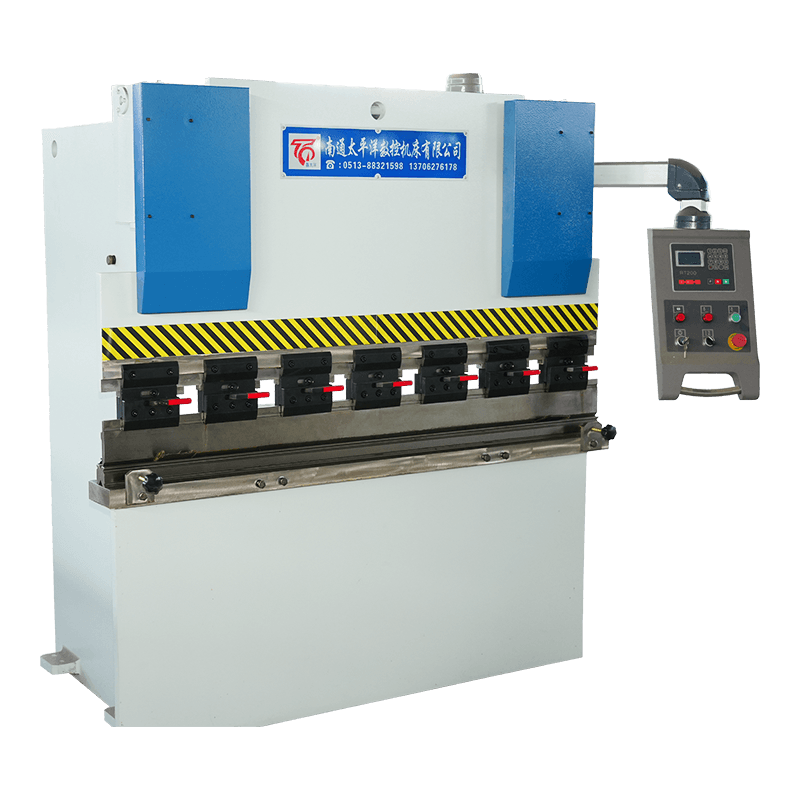 WC67Y Hydraulic Sheet Metal Bending Machine Isang matibay na entry-level na NC press brake na may E21 controller at steel welded frame, na idinisenyo para sa maliliit hanggang katamtamang mga workshop na nangangailangan ng maaasahan at mababang maintenance na baluktot na walang advanced na mga feature ng CNC. Tingnan ang Produkto → nagsisilbing matatag na solusyon sa entry-level kapag hindi pa kinakailangan ang mga feature ng CNC.
Para sa mas malalim na pagtingin sa pang-araw-araw na operasyon at pag-troubleshoot, sumangguni sa karaniwang hydraulic bending machine faults at ang kanilang mga solusyon and wastong mga kasanayan sa pagpapanatili .
Ang mga hydraulic press brake ay matibay, ngunit ang pagpapabaya sa kalidad ng likido, kondisyon ng seal, at kalinisan ng filter ay humahantong sa pagbaba ng presyon at pag-anod ng posisyon. Ang isang simpleng lingguhang checklist—pagsuri sa antas ng langis, pag-inspeksyon sa pagtagas, at pag-test bend na may kilalang die—ay maaaring pahabain ang buhay ng makina sa pamamagitan ng mga taon. Kasama sa pinakamadalas na reklamo ng operator ang mabagal na bilis ng ram (madalas na isyu sa pump o balbula), hindi pantay na baluktot (cylinder seal wear), at pagkakaiba-iba ng anggulo (back gauge o pagsasaayos ng crowning).
Marami sa mga problemang ito ay maiiwasan sa pamamagitan ng mga naka-iskedyul na pagpapalit ng hydraulic oil (bawat 2000 oras o taun-taon) at pagpapanatiling malinis ng gabay sa ram. Kung nakatagpo ka ng patuloy na mga isyu, ang gabay sa pag-troubleshoot Sinasaklaw ng nabanggit kanina ang mga hakbang-hakbang na diagnostic para sa bawat sintomas.
A: Ang mga hydraulic press brake ay gumagamit ng mga cylinder na puno ng langis upang makabuo ng puwersa, perpekto para sa mabigat na pagyuko (> 3 mm na plato). Gumagamit ang mga servo-electric press brake ng mga ball screw na pinapatakbo ng mga servo motor, na nag-aalok ng mas mataas na bilis at kahusayan ng enerhiya para sa thin-gauge na trabaho.
A: Para sa 2‑m na haba ng baluktot na may V‑die opening na 8× na kapal ng materyal, humigit-kumulang 80 tonelada ang kinakailangan. Gamitin ang formula: puwersa (tonelada) = (haba × kapal ng materyal² × 1.5) / pagbubukas ng die.
A: Oo, ngunit ang hindi kinakalawang na asero ay nangangailangan ng humigit-kumulang 50% na mas maraming tonelada kaysa sa banayad na bakal na may parehong kapal dahil sa mas mataas na lakas ng makunat. Tiyaking na-rate ang frame at tooling ng makina para sa dagdag na puwersa.
A: Sa wastong pagpapanatili, ang isang hydraulic press brake ay maaaring gumana nang maaasahan sa loob ng 20–30 taon. Mga pangunahing salik: regular na pagpapalit ng langis, pagpapalit ng seal tuwing 5‑10 taon, at pag-iwas sa patuloy na labis na karga.
A: Ang isang back gauge ay nakaposisyon nang tumpak sa sheet bago ang bawat liko. Kino-automate ito ng mga back gauge ng CNC, binabawasan ang oras ng pag-setup at tinitiyak ang mga nauulit na dimensyon ng flange sa loob ng ±0.1 mm.
A: Oo, lalo na ang mga electrohydraulic servo na modelo na may mabilis na ram approach na bilis (hanggang 200 mm/s) at mga awtomatikong tool changer. Malawakang ginagamit ang mga ito sa mga linya ng pagmamanupaktura ng sasakyan at appliance.
Mga Kaugnay na Produkto $
Makipag -ugnay sa amin
Address ng Pabrika
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
Telepono
+86-13906278466
mga produkto
QR Code