Oct 14, 2026
Ang isang fabricator na sumisipi ng isang run ng 6 mm mild steel enclosures — 2,400 mm haba ng bend, 90° flanges, isang 60 mm leg at isang angle tolerance na ±0.5° sa buong bahagi — kadalasang nakakaabot sa tamang sagot nang mas mabilis kaysa sa anumang catalog. Ang trabahong iyon ay nangangailangan ng isang plate bending machine na may paulit-ulit na kontrol ng anggulo, hindi lamang ng mas maraming tonelada. Ang praktikal na konklusyon muna: piliin ang klase ng makina ayon sa tolerance at laki ng batch na kailangan mong hawakan, pagkatapos ay laki ng tonelada, haba ng baluktot at tooling sa paligid ng tunay na bahagi.
Lahat ng nasa ibaba — ang tonnage formula, ang die rules, ang acceptance checks — ay maaaring ma-verify sa shop floor bago mapirmahan ang isang order, kung ang badyet ay tumuturo sa isang conventional hydraulic press brake o sa isang electro-hydraulic servo CNC machine.
Ang isang plate bending machine — tinatawag na press brake sa karamihan ng mga palapag ng tindahan — ay bumubuo ng mga straight-line na bends sa sheet at plate. Ang pang-itaas na tool (ang suntok) ay nagtutulak sa workpiece sa isang hugis-V na lower die. Sa air bending, ang paraan na ginagamit para sa karamihan ng modernong produksyon, ang suntok ay hindi kailanman bottoms out; ang huling anggulo ay depende sa kung gaano kalayo ang ram na naglalakbay. Iyon ang dahilan kung bakit ang control system, frame stiffness at tooling ang nagpapasya sa resulta nang higit pa kaysa sa raw tonnage.
Ang isang karaniwang makina ay binubuo ng:
Tatlong salik: ram position repeatability, deflection ng frame at ram under load, at springback ng materyal. Tinutugunan ng mga tagabuo ang unang dalawa sa pamamagitan ng istraktura at kontrol — isang torsion shaft na nag-uugnay sa parehong mga cylinder, o dalawang servo-controlled na mga cylinder na may independiyenteng feedback sa posisyon — habang ang operator ay nagwawasto ng springback sa pamamagitan ng labis na pagbaluktot ng isa o dalawang degree sa unang piraso. Kung hindi na ulitin ng makina ang posisyon ng ram, walang halaga ng trial bending ang tatagal ng ±0.5° sa isang batch.
Ang mga plate bending machine na ibinebenta ngayon ay nahahati sa tatlong praktikal na grupo. Lumilitaw ang mga pagkakaiba sa oras ng pag-setup, pagkakapare-pareho ng anggulo at presyo — hindi sa hugis ng mismong liko.
| Klase ng makina | Kontrol ng anggulo at posisyon | Pag-setup sa bawat trabaho | Pinakamahusay na akma | Kamag-anak na gastos |
|---|---|---|---|---|
| Conventional hydraulic (hal. WC67Y series) | Mga mekanikal na paghinto, manual o simpleng motorized backgauge | Humigit-kumulang 20–40 min | One-offs, repair work, simpleng bracket | Pinakamababa |
| Torsion-axis na naka-synchronize na NC (serye ng WC67K) | NC controller na may mechanical torsion shaft na pinapanatili ang parehong mga cylinder parallel | Humigit-kumulang 10–25 min | Maliit hanggang katamtamang mga batch, halo-halong trabaho | kalagitnaan |
| Electro-hydraulic servo CNC (serye ng WE67K) | Dalawang servo-controlled na cylinder na may independiyenteng feedback, graphical na CNC, opsyonal na pagpuputong | Humigit-kumulang 5-15 min | Ulitin ang mga trabaho, mahigpit na pagpapaubaya, manipis hanggang katamtamang plato | Pinakamataas |
Hindi maliit ang gap. Sa pagtakbo ng 200 magkakahawig na bahagi, 20 minutong naka-save sa bawat setup at dalawang mas kaunting trial bend sa bawat bagong trabaho ay kadalasang mas mababa kaysa sa mas mababang presyo ng pagbili — ngunit kung ang shop ay tunay na nagpapatakbo ng paulit-ulit na trabaho.
Karamihan sa mga pagkakamali sa pagpapalaki ay nagsisimula dito. Para sa banayad na bakal (tensile strength sa paligid ng 450 MPa) sa air bending, isang formula na malawakang ginagamit sa industriya ay:
Lakas ng baluktot (kN) ≈ 650 × S² × L ÷ V
Narito ang S ay ang kapal ng plato sa mm, ang L ay ang haba ng liko sa metro at ang V ay ang pagbubukas ng V-die sa mm. Ang paglalapat ng karaniwang die rule V = 8 × S, isang metro ng 6 mm plate ay nangangailangan ng humigit-kumulang 490 kN — mga 50 tonelada bawat metro ng liko, bago ang anumang safety margin.
Figure 1: kinakailangang puwersa bawat metro ng liko sa V = 8 × S, na nagmula sa formula sa itaas.
Binago ng tatlong pagwawasto ang numero sa pagsasanay:
Figure 2: ang mga multiplier ng materyal na inilapat sa kinakalkula na puwersa ng baluktot.
Mga mekanikal na paghinto at isang manu-manong backgauge, hydraulic drive, walang nakaimbak na mga programa. Ito ang makatwirang pagpipilian para sa mga repair shop, mga one-off na bracket at mga piyesa na hawak sa ±1° o mas maluwag. Ang presyo ng pagbili at pagpapanatili ay ang pinakamababa sa tatlo, at maaaring malaman ng operator ang makina sa isang hapon. Ang trade-off ay ang bawat bagong anggulo ay matatagpuan sa pamamagitan ng trial bending, na mabagal at materyal-gutom sa paulit-ulit na trabaho.
 WC67Y-Series Hydraulic Sheet Metal Bending Machine Ang WC67Y series hydraulic press brake ay isang cost-effective na NC sheet metal bending machine na malawakang ginagamit sa metal fabrication workshops, HVAC production, at general manu... Tingnan ang Produkto →
Ang isang NC controller ay nag-iimbak ng data ng anggulo, backgauge at stroke, habang pinapanatili ng isang torsion shaft ang parehong mga cylinder parallel sa buong haba ng ram. Ang welded steel plate frame ay ang bahaging pinagsasama-sama ang geometry sa paglipas ng mga taon ng paggamit, at karaniwang bini-verify ito ng mga builder gamit ang pagsusuri ng stress bago ang unang hiwa. Ang klase na ito ay ang karaniwang kompromiso para sa mga job shop na tumatakbo sa maliit hanggang katamtamang mga batch na may madalas na pagbabago ng trabaho.
 WC67K Series Torsion Axis Synchronous CNC Hydraulic Sheet Metal Bending Machine Ang WC67K series torsion bar CNC hydraulic press brake ay isang mid-range, high-precision sheet metal bending machine, malawakang ginagamit sa metal fabrication, electrical cabinet... Tingnan ang Produkto →
Dalawang servo-controlled na cylinder na may independiyenteng feedback sa posisyon, graphical na kontrol, bend-angle programming at kadalasang awtomatikong pagpuputong. Ang pag-uulit ng posisyon ay ang dahilan upang bayaran ito: sa isang 3,000 mm na bahagi na may ±0.5° tolerance, inaalis ng klase na ito ang karamihan sa mga pagliko ng pagsubok at ang scrap na kasunod ng pagbabago ng die. Ito ay ang hindi bababa sa pagpapatawad na pagpipilian kung ang tindahan ay gumagawa lamang ng tatlo sa anumang bagay.
 WE67K series electro-hydraulic servo CNC hydraulic sheet metal bending machine Ang WE67K series electro-hydraulic servo CNC hydraulic press brake ay isang high-end precision bending solution na binuo ng Nantong Pacific CNC Machine Tool Co., Ltd. Ito ... Tingnan ang Produkto →
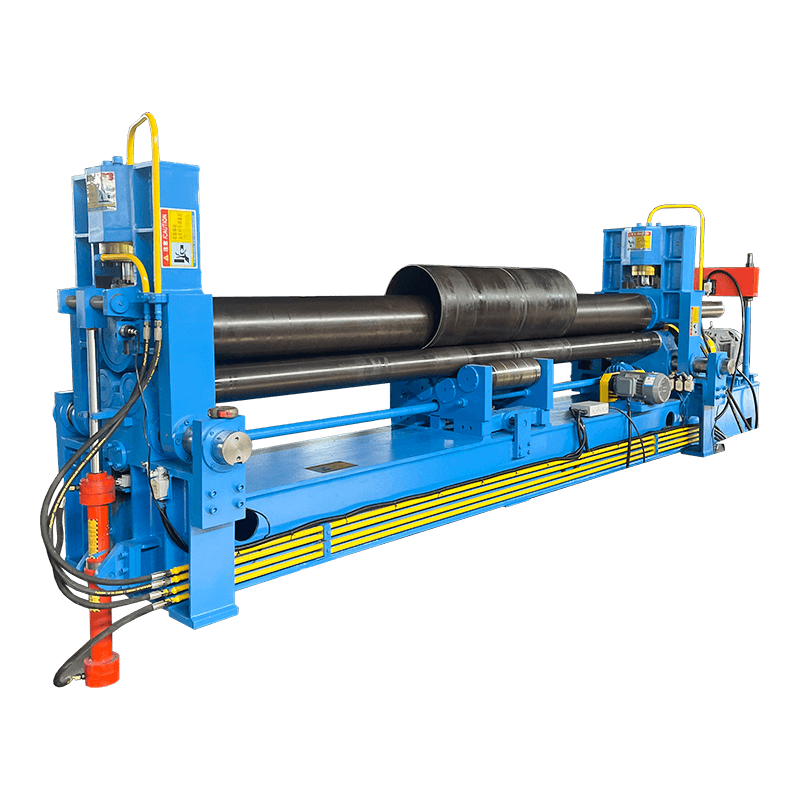
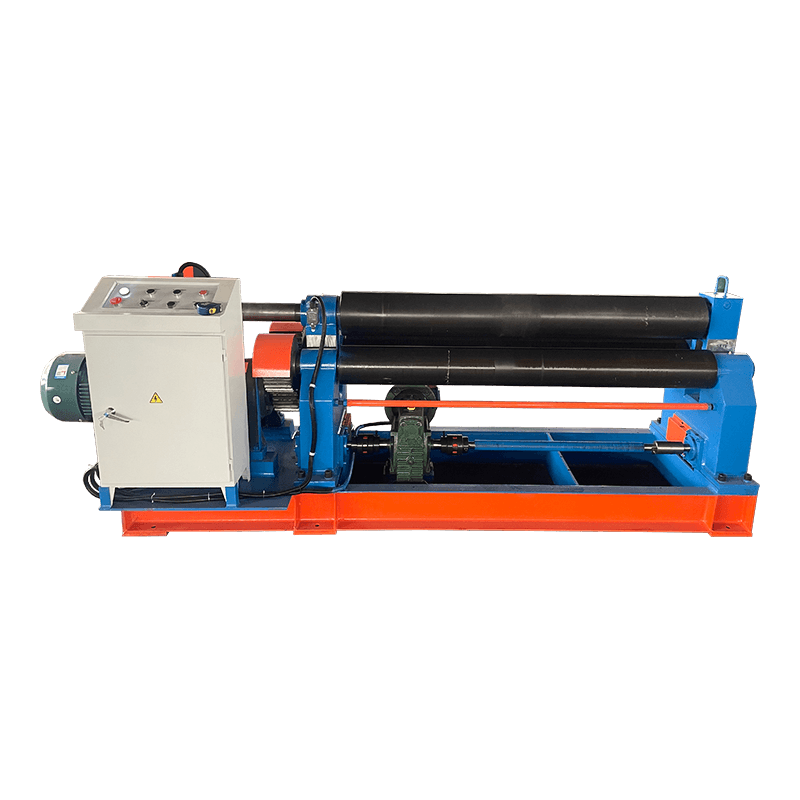
Ang "plate bending machine" ay maluwag na ginagamit para sa dalawang magkaibang proseso. Kung ang pagguhit ay nagpapakita ng mga tuwid na flanges na nagtatagpo sa isang tinukoy na anggulo, kailangan mo ng press brake. Kung ito ay nagpapakita ng isang makinis na radius - isang cylinder shell, isang tank body, isang rolled cone - ang tamang makina ay isang plate rolling machine na may tatlo o apat na roll, at ang isang press brake ay hindi makagawa ng ganoong hugis. Maraming mga fabricator ang nagmamay-ari ng pareho, dahil ang rolling machine ay hindi rin makakagawa ng matalas na 90° flange. Ang rolling range na may iba't ibang roll configuration ay inilalarawan dito: plate rolling machine .
Ang pagsusulit sa pagtanggap ay nagkakahalaga ng kalahating araw at pinipigilan ang mga buwan ng pagtatalo. Patakbuhin ang mga tseke na ito gamit ang iyong sariling materyal at ang iyong sariling bahagi ng pagguhit, hindi gamit ang sample na dinadala ng supplier.
| Suriin | Paano sumubok | Bakit ito mahalaga |
|---|---|---|
| Anggulo sa buong haba | Ibaluktot ang isang buong-haba na sample; sukatin ang magkabilang dulo at ang gitna | Nagpapakita ng pagpapalihis at kung gumagana ang pagpuputong |
| Pag-uulit | Dalawampung stroke nang walang pagsasaayos; track angle drift | Ipinapakita kung ano talaga ang halaga ng kontrol sa posisyon ng ram |
| Katumpakan ng backgauge | Programa ang tatlong posisyon, sukatin ang mga haba ng flange gamit ang mga caliper | Ang mga sukat ng flange ay ganap na nakasalalay dito |
| Pagpalihis ng frame at ram | Dial indicator sa ram sa ilalim ng rated load | Ang permanenteng pagpapalihis ay hindi maaaring isaayos |
| Mga kagamitang pangkaligtasan | Subukan ang light curtain coverage at hold-to-run function | Proteksyon at pagsunod ng operator |
| Mga function ng controller | Suriin tooling library, bend allowance calculation, program storage | Ang mga feature na ito ay nagpapasya sa oras ng pag-setup araw-araw |
| Dokumentasyon at spares | Manwal, wiring diagram, seal kit, availability ng tooling | Tinutukoy kung gaano katagal ang isang pagkasira |
Karamihan sa mga problema sa anggulo ay ipinanganak sa maliit na lugar kung saan nagtatagpo ang suntok, plato at mamatay. Ang schematic sa ibaba ay nagpapakita ng working zone ng isang press brake sa isometric view, kaya ang tooling geometry at ang force path sa pamamagitan ng frame ay mas madaling ilarawan.
Figure 3: isometric schematic ng bending zone — punch, plate, V-die at ang kama na nagdadala ng load.
Dalawang gawi sa pagpapanatili ang nagpoprotekta sa zone na ito: panatilihing walang sukat at burr ang die shoulders at punch tip, at suriin ang hydraulic oil temperature at filtration sa iskedyul. Parehong murang mga gawain na nagpapakita kaagad sa pagkakapare-pareho ng anggulo.
Gumamit ng bending force (kN) ≈ 650 × S² × L ÷ V para sa mild steel, kung saan ang S ay kapal sa mm, L ay haba ng liko sa metro at V ang die opening sa mm. Sa V = 8 × S, ang isang metro ng 6 mm plate ay nangangailangan ng humigit-kumulang 490 kN, humigit-kumulang 50 tonelada. Ang hindi kinakalawang na asero ay nangangailangan ng humigit-kumulang 1.5 beses na higit pa, ang aluminyo ay halos kalahati.
Ang isang maginoo na hydraulic press brake ay nagtatakda ng anggulo na may mga mekanikal na paghinto, kaya ang bawat bagong trabaho ay nagsisimula sa pagsubok na mga liko. Ang CNC plate bending machine ay nag-iimbak ng anggulo, backgauge at materyal na data, kaya ang mga umuulit na trabaho ay nagsisimula sa isang kilalang programa at ang unang bahagi ay karaniwang katanggap-tanggap.
Oo, may mga babala. Ang Type 304 stainless ay nangangailangan ng humigit-kumulang 1.5 beses ang lakas ng banayad na bakal at bumubulusok pabalik, kaya ang parehong tonelada at tooling ay dapat suriin. Ang pagbubukas ng V-die at ang katigasan ng punch tip ay karaniwang ang mga salik na naglilimita, hindi ang frame ng makina.
Walang nakapirming limitasyon; depende ito sa haba ng liko at magagamit na tonelada. Ang praktikal na kisame ay kung saan ang kinakailangang puwersa ay lumampas sa kapasidad ng makina o kung saan ang panloob na radius na ginawa ng die ay lumalaki nang mas malaki kaysa sa pinapayagan ng pagguhit. Palaging ihambing ang puwersa bawat metro, hindi kailanman kabuuang toneladang nag-iisa.
Hindi. Ang isang press brake ay gumagawa ng mga tuwid na liko na may tinukoy na mga anggulo; ang isang plate rolling machine ay bumubuo ng tuluy-tuloy na mga kurba tulad ng mga cylinder at cones. Karamihan sa mga metal fabrication shop na gumagawa ng parehong mga tangke at frame ay nangangailangan ng dalawang uri ng makina na magkatabi, hindi isa sa halip ng isa.
Sa karaniwang kasanayan sa tindahan, ang pag-setup ay bumaba mula sa humigit-kumulang 20–40 minuto sa isang kumbensyonal na hydraulic machine hanggang 5–15 minuto sa isang servo CNC na modelo, higit sa lahat dahil ang data ng anggulo, stroke at backgauge ay binabawi sa halip na muling mahanap. Ang pag-save ay umuulit lamang kung saan ang gawain mismo ay umuulit.
Mga Kaugnay na Produkto $
Makipag -ugnay sa amin
Address ng Pabrika
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
Telepono
+86-13906278466
mga produkto
QR Code