Oct 21, 2026
Sabihin na ikaw ay sumisipi ng tatlumpung shell, 3,000 mm ang haba at 12 mm ang kapal sa banayad na bakal. Ang makina na nagpapasya kung kumikita ang trabahong iyon ay hindi ang may pinakamalaking screen sa control panel. Ito ay ang isa na maaaring paunang yumuko ang magkabilang gilid ng plato, kaya ang natapos na silindro ay umabot sa welder round at isinara sa halip na magdala ng dalawang patag na dulo na kailangang putulin at gilingin ng isang tao.
Iyon ang maikling sagot: piliin muna ang roll geometry at forming capacity, at bilhin ang control system bilang repeatability layer sa ibabaw ng mga ito. Nakukuha ng CNC plate rolling machine ang pag-iingat nito sa pamamagitan ng pagpaparami ng resulta, hindi sa paggawa ng isa. Ang mga sumusunod ay nagpapaliwanag kung ano ang magagawa at hindi maaaring gawin ng kontrol, kung paano naiiba ang tatlong karaniwang pagsasaayos ng roll, at kung aling mga numero ang nagkakahalaga ng hinihingi mula sa isang tagabuo bago ka pumirma.
Ang isang plate rolling machine ay may napakakaunting mga galaw. Ang ibabang mga rolyo ay naglalakbay pataas o pababa; sa isang four-roll machine ang side roll ay naglalakbay papasok at palabas; umiikot ang mga rolyo. Walang tool path na interpolate, kaya naman ang kontrol sa isang rolling machine ay mas malapit sa isang positioning system kaysa sa multi-axis CNC sa isang press brake.
Sa pagsasagawa, ang CNC dito ay nangangahulugan ng numerically controlled positioning ng mga linear ax na iyon, kadalasang servo o proportional valve na may feedback sa posisyon, kasama ang isang screen na nag-iimbak ng mga posisyon ng roll bilang mga programa. Sa isang mekanikal na three-roll machine, ang parehong pagsasaayos ay ginawa gamit ang mga handwheels at isang sukat.
Lumilitaw ang kabayaran sa paulit-ulit na trabaho. Ang unang shell sa isang batch ay palaging isang pagsubok na piraso, dahil ang springback ay nagbabago sa kapal, lakas ng ani at kahit na numero ng init. Kapag ang mga posisyon ng roll ay natagpuan at naimbak, ang mga piraso dalawa hanggang tatlumpu ay lalabas sa parehong diameter na may mas kaunting paghatol ng operator, na napakahalaga sa mga tindahan na may mataas na turnover ng kawani.
Ang hindi ginagawa ng CNC ay lumikha ng pre-bending geometry. Kung hindi ma-clamp at mabaluktot ng makina ang mga gilid ng plato, walang controller na lalabas na isang tunay na silindro. Ang kakayahang iyon ay nagmumula sa frame, ang mga diameter ng roll at ang puwang sa pagitan ng mga roll.
Ang mga tindahan na naghahambing ng mga disenyo ay makakakita ng mekanikal, haydroliko at apat na roll na opsyon na magkatabi sa serye ng plate rolling machine .
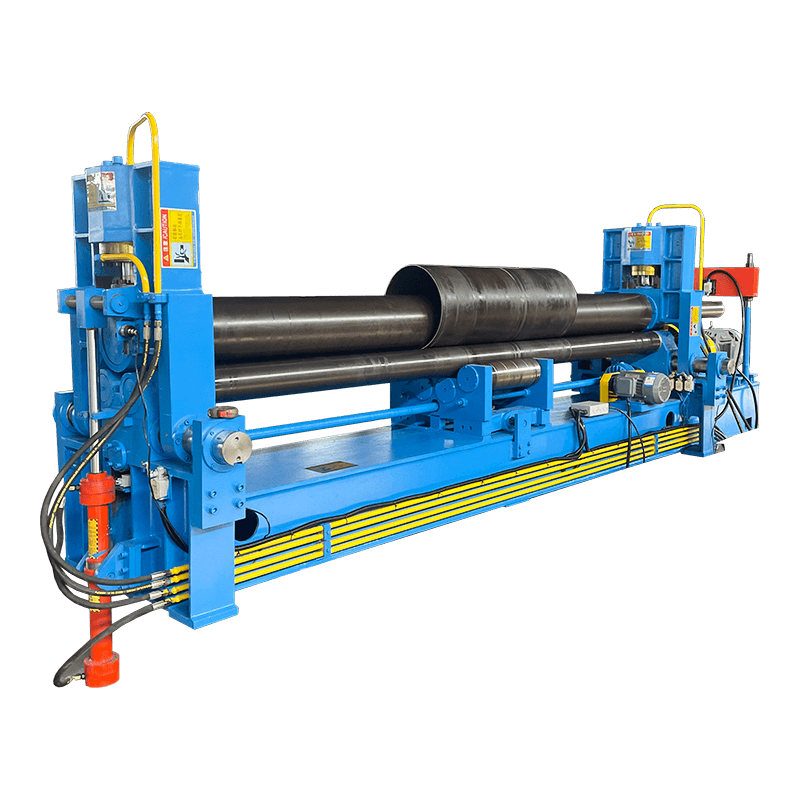 W11S Series 3-Roller Universal Hydraulic Rolling Machine Repasuhin ang hydraulic three-roller na opsyon na ito para sa plate rolling, na may pre-bending technology, CNC control, at mga detalye para sa cylindrical, conical, at multi-radius forming. Tingnan ang Produkto →
Alisin ang wika sa pagbebenta at ang tatlong karaniwang mga pagsasaayos ay naiiba sa isang pisikal na katotohanan: kung paano ang gilid ng plato ay nauna nang nakabaluktot.
Ang simetriko na three-roll machine ay may dalawang nakapirming bottom roll at isang top roll na dumiretso pababa. Ito ang pinakasimple at pinakamurang paraan para gumulong ng shell, at ito pa rin ang workhorse sa maraming job shop. Ang huli ay nasa dulo. Ang strip na nakaupo sa pagitan ng dalawang pang-ibaba na roll ay hindi kailanman nababaluktot, kaya upang paunang yumuko ang trailing edge, kailangang alisin ng operator ang plato, iikot ito at muling pakainin. Sa isang mabigat na shell, iyon ay oras ng kreyn.
Ang isang unibersal na three-roll machine ay nagdaragdag ng paggalaw sa itaas o ibabang mga roll upang ang isang pre-bent na gilid ay maaaring dumaan. Ang parehong mga gilid ay paunang nakabaluktot sa isang setup, at ang oras ng pangangasiwa ay karaniwang lumalampas sa pagkakaiba sa presyo.
Ginagamit ng four-roll machine ang pang-apat, side roll para sa pre-bending. Ang plato ay nananatiling naka-clamp sa pagitan ng itaas at ibabang mga rolyo, ang magkabilang gilid ay nakabaluktot sa parehong pass, at walang sinuman ang pumipihit sa plato. Hinahayaan din ng geometry ang natapos na shell na lumapit sa tuktok na diameter ng roll, na nagpapaikli sa hindi nakabaluktot na strip na naiwan sa tahi.
| Pagsasaalang-alang | Symmetrical na tatlong-roll | Pangkalahatang tatlong-roll | Apat na roll |
|---|---|---|---|
| Edge pre-bending | Nangangailangan ng muling pagpapakain o isang hiwalay na press | Parehong gilid sa isang setup | Magkabilang gilid sa isang pass, nananatiling naka-clamp ang plate |
| Paghawak ng plato | Pinakamataas | Katamtaman | Pinakamababa |
| Karaniwang angkop | Manipis na plato, maliit na batch, mahigpit na badyet | Pinaghalong trabaho, medium batch | Mahabang shell, hindi kinakalawang, paulit-ulit na mga batch |
| Kamag-anak na presyo ng makina | Pinakamababa | Katamtaman | Pinakamataas |
| Kinakailangan ang kasanayan sa operator | Mataas | Katamtaman | Ibaba kapag umiral na ang mga programa |
Mapaglarawang paghahambing batay sa configuration ng makina, na na-rate sa 1 hanggang 5 na sukat. Hindi ito sinusukat na data ng produksyon.
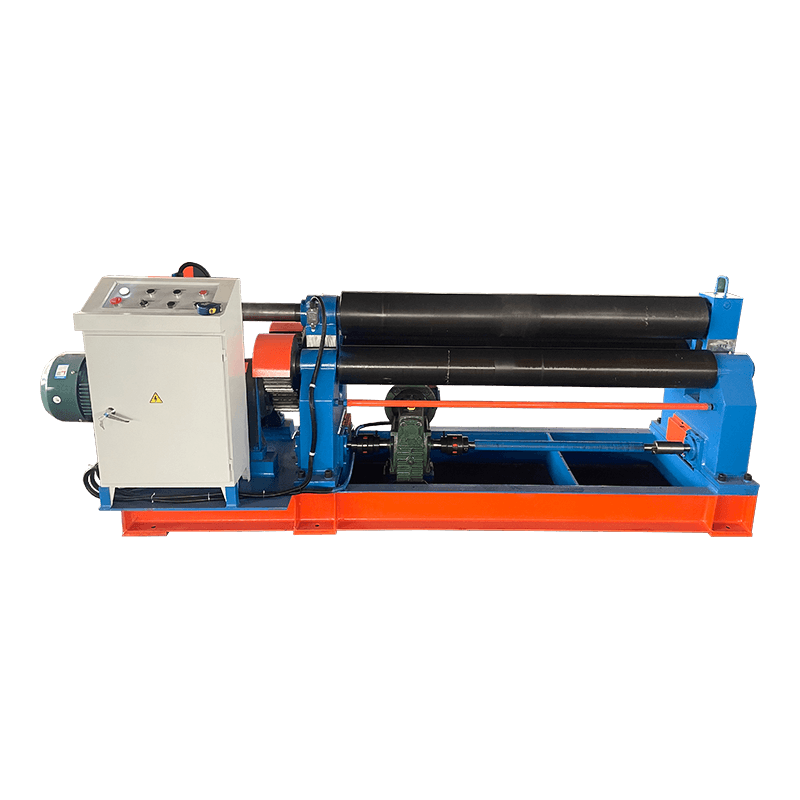 W11 Series 3-Roller Symmetrical Mechanical Plate Rolling Machine Mechanical three-roller option para sa cylindrical at arc bending, na nagtatampok ng simetriko na disenyo, RGS accuracy, MCS bearings, at tilting side rolls para sa conical na trabaho. Tingnan ang Produkto →
Four-roll geometry: ang side roll ay paunang yumuko sa gilid habang ang itaas at ibabang roll ay nagpapanatili sa plate na naka-clamp.
Ang apat na rolyo ay ang nakikitang bahagi lamang ng presyo. Sa ilalim ng mga ito ay nakaupo ang isang welded steel frame na dapat lumaban sa puwersang naghihiwalay na nabuo ng mga rolyo; sa isang makina na na-rate para sa 12 mm ng 3,000 mm, ang puwersang iyon ay tumatakbo sa daan-daang tonelada. Ang pagpapalihis ng frame ay hindi nawawala. Lumilitaw ito sa natapos na bahagi bilang isang hugis ng bariles na mas mataba sa gitna kaysa sa mga dulo, kung kaya't ang mga tagabuo ay nagpuputong ng mga rolyo o umaangkop sa mga sistema ng korona sa mas malalaking modelo.
Ang iba pang mga cost driver ay roll surface, haydrolika at kontrol. Karaniwang pinapatigas ang induction laban sa abrasion at maaaring chrome plated para sa hindi kinakalawang na gawain kung saan mahalaga ang pagmamarka sa ibabaw. Ang mga balbula at kontrol ng hardware ay account para sa isang mas maliit na bahagi ng invoice kaysa sa inaakala ng karamihan sa mga mamimili, kaya bihira itong magbayad upang makatipid doon kapag nakapagbayad ka na para sa isang mabigat na frame.
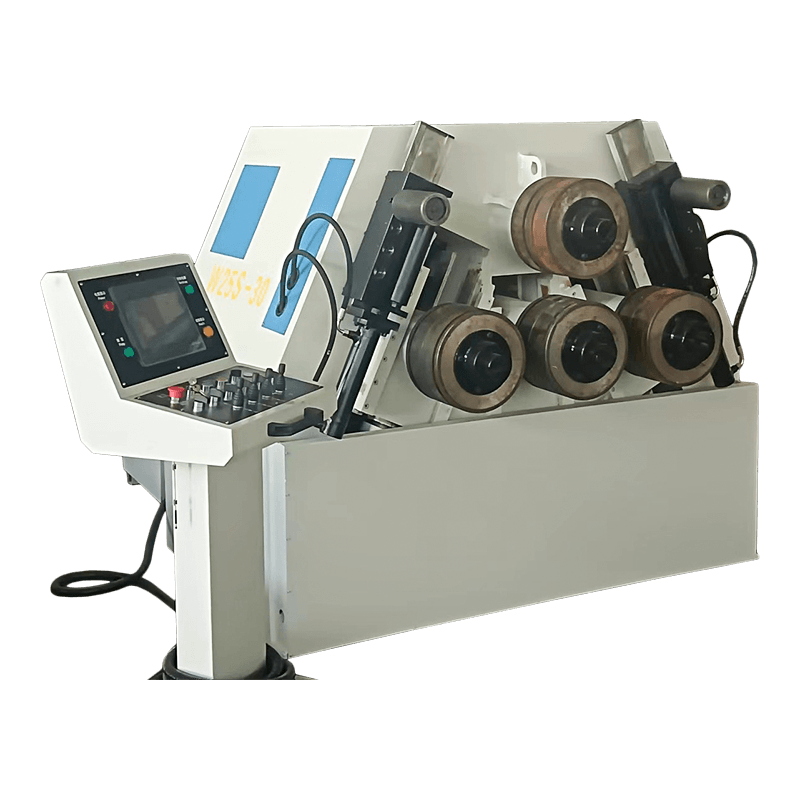
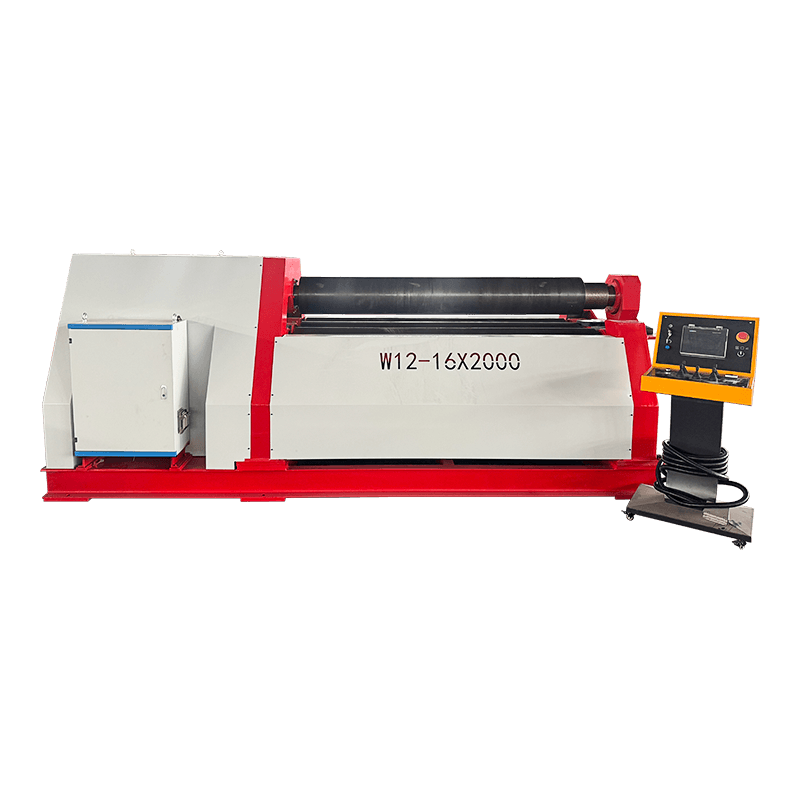 W12 Series 4-Roller Hydraulic Plate Bending at Rolling Machine Ang hydraulic four-roller na disenyo ay nagbibigay-daan sa one-setup na pre-bending at rolling, binabawasan ang basura at pagpapabuti ng kahusayan para sa cylindrical, conical, at curved workpieces. Tingnan ang Produkto →
Nagpapadala ang bawat rolling machine na may capacity table. Basahin ang linya sa itaas ng numero na kailangan mo.
Ang figure ng headline ay halos palaging nakasaad sa banayad na bakal, karaniwang humigit-kumulang 400 hanggang 450 MPa tensile strength. I-roll ang parehong kapal sa 304 stainless, o sa isang 700 MPa structural grade, at hindi ito maaabot ng makina. Humingi ng derating table para sa bakal na aktwal mong pinapatakbo sa halip na ikaw mismo ang mag-scale ng numero: tumataas ang rolling force nang may tensile strength, at ang springback at pinakamababang diameter ay gumagalaw din dito.
Tatlong karagdagang numero ang magpapasya kung ang makina ay nababagay sa iyong trabaho:
Isang praktikal na detalye: ang kapasidad ay sinipi sa buong lapad. Ang pagpapagulong ng 2,000 mm plate sa isang 3,000 mm na makina ay nagbabago sa pattern ng puwersa at, sa ilang disenyo, ang kabayaran sa korona na kailangan mo para sa isang bilog na resulta.
Karamihan sa mga hindi kasiya-siyang sorpresa sa kalakalan na ito ay hindi mga pagkasira. Ang mga ito ay hindi pagkakatugma sa pagitan ng ipinangako ng chart ng kapasidad at kung ano talaga ang inilalabas ng shop, at isang listahan ng mga karaniwang mga problema sa pag-roll ng plato ay isang kapaki-pakinabang na checklist upang tumakbo laban sa iyong sariling mga bahagi bago lumabas ang order.
Q1. Ano ang ginagamit ng CNC plate rolling machine?
Baluktot ang flat plate sa mga cylinder, cone at curved shell sa pamamagitan ng pagpasa nito sa pagitan ng mga umiikot na roll. Kasama sa karaniwang gawain ang mga shell ng tangke at sisidlan, mga seksyon ng tubo at tubo, mga panel ng paggawa ng barko at mga haligi ng istruktura.
Q2. Gaano kakapal ang isang plato na maaaring gumulong ang isang CNC plate rolling machine?
Depende ito sa lapad at materyal gaya ng sa makina. Ang mga rating ay ibinibigay sa banayad na bakal sa buong lapad; hindi kinakalawang at may mataas na lakas na plato ay binawasan nang husto ang figure na iyon, kaya humingi ng tsart na tumutugma sa iyong grado.
Q3. Ano ang pagkakaiba sa pagitan ng three-roll at four-roll plate rolling machine?
Ang isang three-roll machine ay walang nakalaang pre-bending roll, kaya ang plato ay madalas na kailangang paikutin o muling pakainin upang yumuko ang pangalawang gilid. Ginagamit ng four-roll machine ang side roll upang paunang yumuko ang magkabilang gilid habang nananatiling naka-clamp ang plate.
Q4. Maaari bang paunang yumuko ang isang plate rolling machine nang hindi umaalis sa mga patag na dulo?
Ang mga unibersal na three-roll at four-roll na makina ay maaaring paunang yumuko sa magkabilang gilid, ngunit karaniwang nananatili ang isang maikling patag na seksyon. Ang haba nito ay itinakda ng diameter ng tuktok na roll at ang agwat sa pagitan ng mga roll sa ibaba, kaya hilingin muna ang figure na iyon.
Q5. Magkano ang halaga ng CNC plate rolling machine?
Ang presyo ay sumusunod sa kapasidad, bilang ng roll, hydraulic package at kontrol. Ang mechanical three-roll machine ay ang pinakamurang entry point at ang ganap na CNC four-roll machine ang pinakamahal. Dahil ang pagpapababa ng materyal ay lubos na nagbabago sa detalye, isang quotation na batay sa laki at grado ng iyong plato ang tanging makabuluhang paghahambing.
Q6. Anong maintenance ang kailangan ng hydraulic plate rolling machine?
Suriin ang antas at kondisyon ng hydraulic oil, palitan ang mga filter ayon sa iskedyul, panatilihing malinis at walang sukat ang mga ibabaw ng roll upang maiwasan ang pagmamarka, lubricate ang mga gumagalaw na joints, at pana-panahong i-verify ang pagkakalibrate ng posisyon ng roll upang manatiling tumpak ang mga nakaimbak na programa.
Mga Kaugnay na Produkto $
Makipag -ugnay sa amin
Address ng Pabrika
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
Telepono
+86-13906278466
mga produkto
QR Code