Oct 20, 2026
Anim na milimetro na banayad na bakal, 3,000 mm ang haba, 250 piraso bawat buwan. Ang tatlong numerong iyon ay higit na nagpapasya kung aling hydraulic bending machine ang kailangan mo kaysa sa anumang brochure: ang kapal ay nagtatakda ng tonelada, ang haba ng liko ay nagtatakda ng sinag, at ang laki ng batch ay nagpapasya kung ang isang mechanical torsion bar o isang closed-loop na servo valve ay sulit na bayaran.
Ang maikling sagot ay ang plain hydraulic, torsion-synchronized na CNC at electro-hydraulic servo machine ay hindi mas mahusay o mas masahol pa kaysa sa isa't isa - ang mga ito ay naglalayong magkaibang trabaho. Ang makapal na plato sa mahabang pagtakbo ay nababagay sa isang simpleng hydraulic press brake na may mekanikal na depth stop. Ang manipis na sheet sa madaling salita ay tumatakbo na may masikip na anggulo tolerance kung saan ang servo synchronization ay kumikita ng presyo nito sa oras ng pag-setup lamang. Ang torsion-bar CNC ay nasa gitna at ang makina na talagang binibili ng karamihan sa mga job shop. Ang natitira sa artikulong ito ay tungkol sa pagkumpirma na paghahati laban sa iyong sariling mga bahagi.
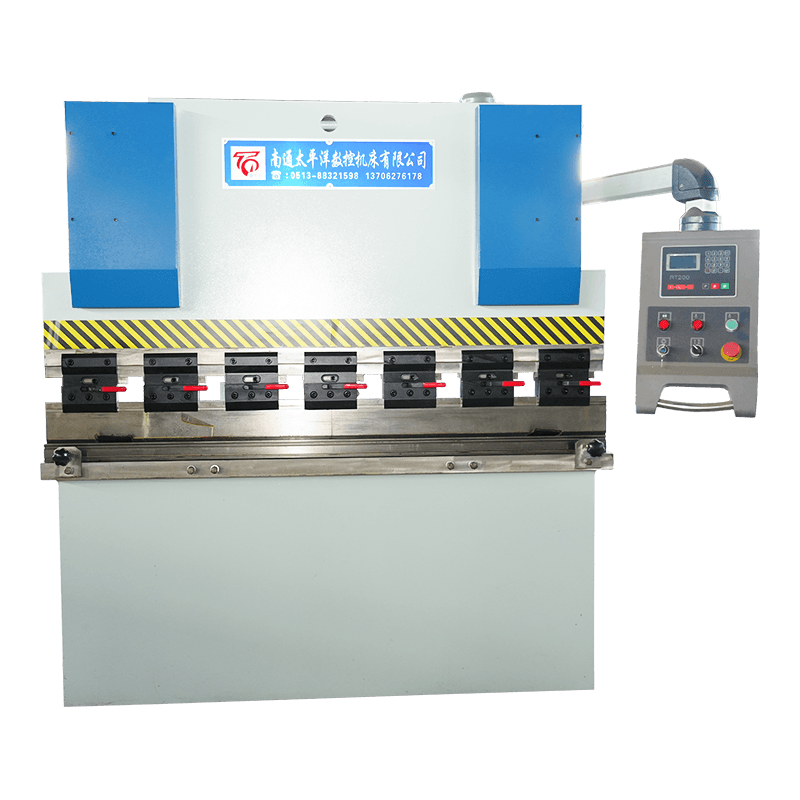
Ang press brake ay isang press na may hindi karaniwang tumpak na depth stop. Dalawang side frame ang may hawak na nakapirming mas mababang kama na may hawak na die; dalawang hydraulic cylinder sa itaas na bahagi ng frame ang nagtutulak sa ram, na nagdadala ng suntok. Ang isang bomba ay naghahatid ng langis sa pamamagitan ng isang bloke ng balbula, ang ram ay naglalakbay pababa sa isang naka-program na posisyon, at ang anggulo ng liko ay nagmumula sa kung gaano kalayo ang pagpasok ng suntok sa die. Walang nakapirming "angle setting" saanman sa makina — lalim lang, at ang tugon ng materyal dito.
Tatlong bagay ang magpapasya kung umuulit ang liko ng isang libong beses: kung gaano kapantay ang ram habang bumababa ito, kung gaano katumpak ang pagsukat ng lalim, at kung ang kama ay nabayaran para sa pagpapalihis na dulot ng puwersa ng pagbaluktot. Ang presyon ng system sa mga makina ng ganitong uri ay kadalasang nasa isang lugar sa hanay ng 200–300 bar, ngunit hindi ang presyon ang kumokontrol sa kalidad — ang posisyon.
Ang paralelismo ay kung saan naghihiwalay ang tatlong pamilya ng makina. Pinapanatili ng isang plain hydraulic machine ang antas ng ram sa pamamagitan ng mekanikal na linkage at mga fixed stop; ang isang torsion-synchronized machine ay nagtatali sa dalawang cylinder kasama ng torsion shaft at gumagamit ng CNC axis para sa lalim; ang isang electro-hydraulic servo machine ay nagbibigay sa bawat silindro ng sarili nitong proporsyonal na balbula at linear na sukat, kaya ang dalawang panig ay itinatama nang nakapag-iisa nang ilang beses sa isang segundo.
Lumalabas ang pagkakaibang iyon bilang oras ng pag-setup at bilang pagpapaubaya sa manipis na sheet. Sa isang torsion machine, ang pagbabago ng materyal o anggulo ay nangangahulugan ng mga bagong depth value at isang trial bend; sa isang servo machine ang mga value na iyon ay nakatira sa programa at ang Y1/Y2 ay closed-loop, na mahalaga kapag nagpapatakbo ka ng 30 iba't ibang bahagi sa isang linggo sa 1.5 mm sheet.
| Tampok | WC67Y plain hydraulic | WC67K torsion-synchronized CNC | WE67K electro-hydraulic servo CNC |
|---|---|---|---|
| Pag-synchronize ng ram | Mechanical linkage | Torsion shaft plus mechanical stops | Servo valve kasama ang mga linear na kaliskis bawat silindro |
| Depth control | Handwheel o simpleng NC | CNC Y axis, naka-motor | CNC na may closed-loop na Y1/Y2 |
| Bagong bahagi na setup | Pinakamahaba, itinakda ng trial bends | Katamtaman, ang mga anggulo na nakaimbak sa programa | Pinakamaikli, nauulit na mga halaga |
| Pinakamahusay na akma | Makapal na plato, simpleng profile, mababang volume | Mixed batch sa isang general job shop | Manipis na sheet, masikip na anggulo, ulitin ang trabaho |
| Kamag-anak na gastos | Pinakamababa | Gitna | Pinakamataas |
Kung saan sapat ang gitnang lupa, ang makina ng torsion-axis ay karaniwang ang makatwirang pagbili: humahawak ito ng malawak na halo ng banayad na bakal at hindi kinakalawang na trabaho, pinapanatili ang mga setting ng anggulo sa isang programa, at hindi nagdadala ng presyo ng isang servo system.
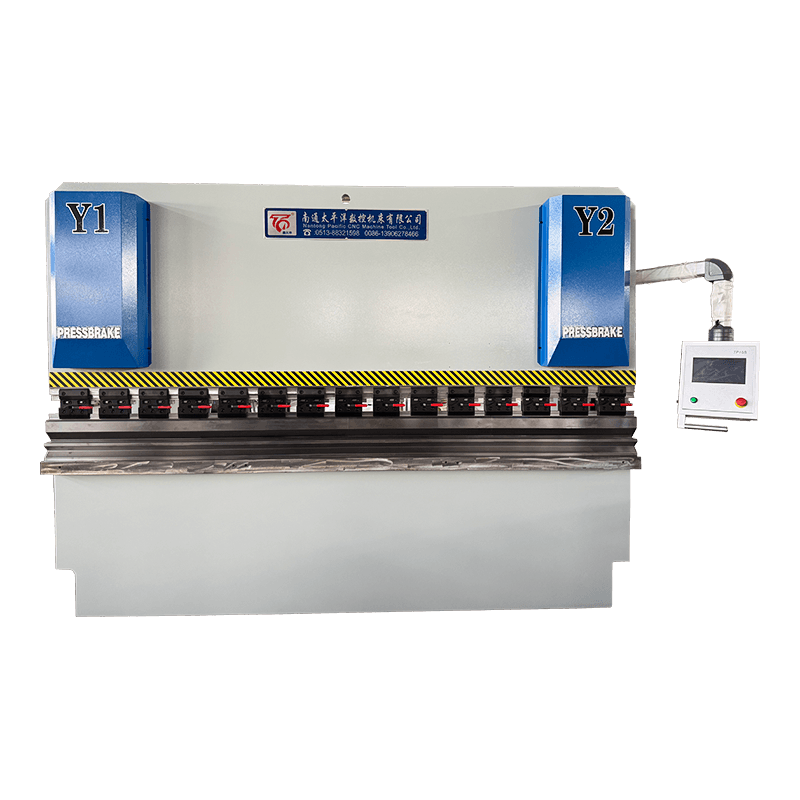
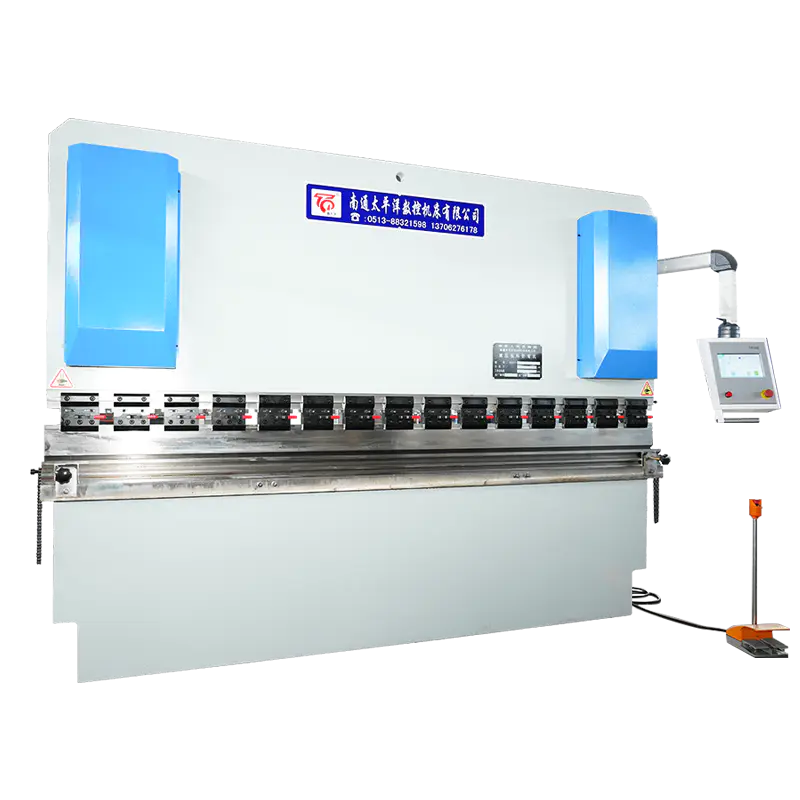 WC67K Torsion Axis Synchronous CNC Hydraulic Press Brake Isang mid-range na CNC press brake para sa pinaghalong mild steel at stainless na gawa, na may mga stored angle program at servo-controlled back gauge at stroke. Tingnan ang Produkto →
Ang tonelada ay hindi isang bagay ng panlasa. Para sa air bending sa mild steel, ang isang workable shop formula ay P (tonnes per meter) ≈ 65 × t² / V, kung saan ang t ay ang kapal ng plate at ang V ay ang die opening. Ang karaniwang panimulang punto ay V = 8 × t. Ang isang 6 mm plate samakatuwid ay tumatakbo sa isang 48 mm die at nangangailangan ng humigit-kumulang 49 t/m; sa isang 3,000 mm na liko na humigit-kumulang 146 t, kaya ang isang 160-200 t na makina ay sumasakop sa trabaho na may working margin.
Para sa mga tindahan na kadalasang nakayuko sa mas mabibigat na plato sa mga simpleng profile, ang isang kumbensyonal na hydraulic machine na may motorized back gauge ay sumasaklaw sa trabaho nang hindi nagbabayad para sa servo synchronization.
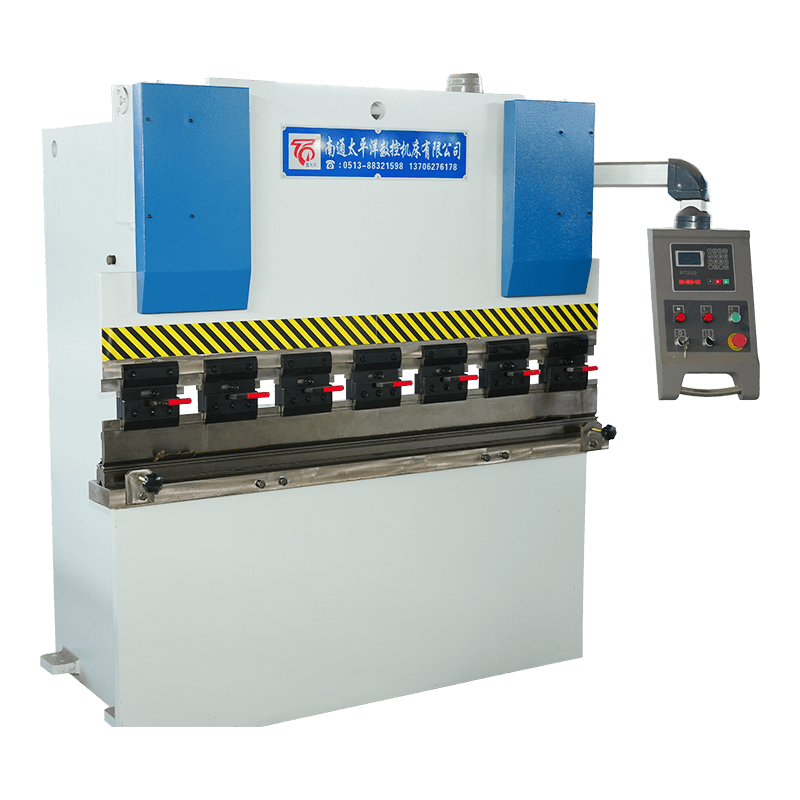 WC67Y Series NC Hydraulic Sheet Metal Press Brake Cost-effective na NC hydraulic press brake para sa mas mabibigat na plate at simpleng profile, na may E21 o RT200 na imbakan ng programa at opsyonal na manu-manong kompensasyon. Tingnan ang Produkto →
Karamihan sa mga reklamo sa anggulo ay nagbabalik sa apat na dahilan, at isa lamang sa mga ito ang control system ng makina. Ang una ay pagpapalihis: sa ilalim ng pagkarga, ang tupa ay yumuyuko paitaas sa gitna at ang kama ay yumuyuko pababa, kaya ang isang buong haba na liko ay lumalabas nang mas malalim sa gitna kaysa sa mga dulo. Ang pagpuputong — isang set ng wedges o hydraulic compensation sa kama — ay ang karaniwang pag-aayos, at dapat ito ay nasa iyong listahan ng detalye kung palagi kang yumuyuko malapit sa buong kapasidad.
Ang pangalawa ay ang pagkakaiba-iba ng materyal. Ang mga pagpapaubaya sa kapal ng sheet ay nangangahulugan na ang dalawang sheet mula sa magkaibang mga coil ay maaaring ibaluktot nang magkaiba sa parehong lalim ng ram, kaya naman ang air bending ay palaging nangangailangan ng isang piraso ng pagsubok sa simula ng isang batch. Ang pangatlo ay ang springback, na tumataas nang may tensile strength — hindi kinakalawang at mataas ang lakas na mababang-alloy na mga marka ay kapansin-pansing pabalik kaysa sa banayad na bakal at nangangailangan ng alinman sa overbending o angle correction. Ang pang-apat ay ang temperatura ng langis: ang isang makina na malamig sa umaga at mainit sa hapon ay maaaring maanod kung ang lalim na halaga ay hindi nabayaran sa kontrol. Sa isang servo-synchronized na makina na naaanod ay patuloy na itinatama; sa isang torsion machine hindi ito.
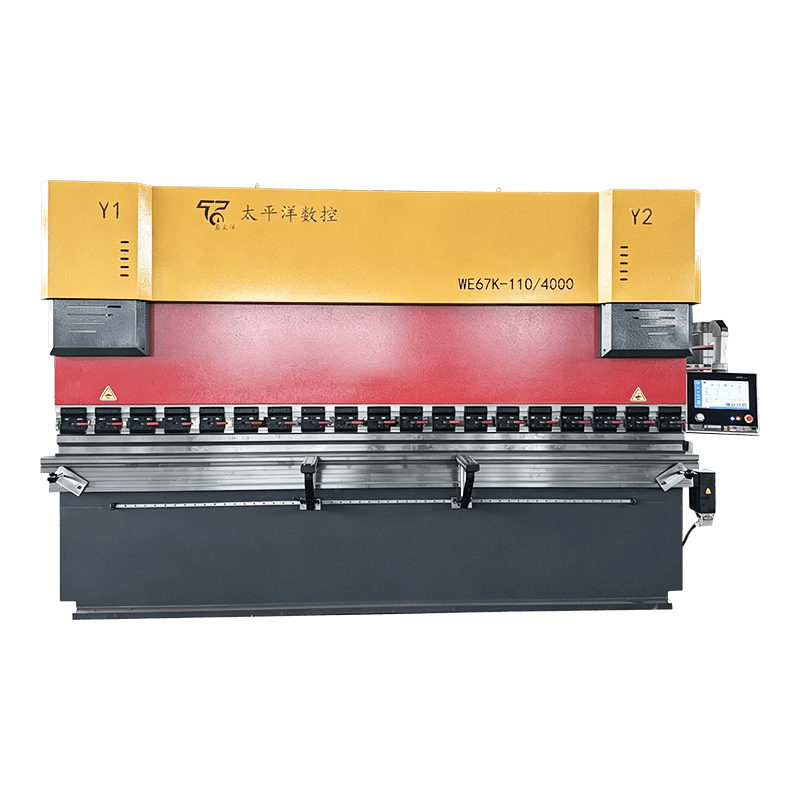 WE67K Electro-Hydraulic Servo CNC Press Brake High-precision servo-synchronized press brake na may multi-axis back gauge at tuluy-tuloy na pagwawasto para sa pare-parehong katumpakan ng bending sa haba ng gumagana. Tingnan ang Produkto →
Ang mga hydraulic press brake ay nabigo sa mga predictable na lugar, at halos lahat ng mga mamahaling pagkabigo ay nagsisimula bilang mura. Ang hydraulic circuit, ang pag-synchronize at ang back gauge ay account para sa karamihan ng mga hindi planadong paghinto, at isang maikling lingguhang routine ang nakakakuha ng karamihan sa mga ito bago sila maging isang production shutdown. Ang aming gabay sa pagpapanatili ng hydraulic bending machine sumasaklaw sa buong iskedyul; ito ang limang bagay na dapat gawin muna.
Ang dalawang makina na may parehong tonelada at haba ng liko ay maaaring magkaibang mga pagbili, dahil walang sinasabi ang numero ng headline tungkol sa kontrol, pagpuputong, o pagsubok sa pagtanggap. Ilagay ang sumusunod sa papel bago mo ihambing ang mga presyo.
| item | Ano ang sasabihin | Bakit ito mahalaga |
|---|---|---|
| Na-rate na puwersa | Tonela sa isang nakasaad na pagbubukas ng die at lakas ng materyal | Pinipigilan ang labis na karga kapag nagkasya ka sa mas makitid na die |
| Haba ng liko | Buong haba at off-center na mga posisyon ng baluktot | Ang pagpapalihis ng frame ay pinakamalala sa mga dulo |
| Angle repeatability | Bilang ng test bends at ang tolerance na tinanggap | Ang tanging tseke na sumasalamin sa tunay na produksyon |
| Kaligtasan | Banayad na kurtina, kontrol ng dalawang kamay, proteksyon ng balbula ng lunas | Legal na kinakailangan at proteksyon ng operator |
| Dokumentasyon | Hydraulic schematic, wiring diagram, backup ng parameter | Binabawasan sa kalahati ang oras ng pag-troubleshoot |
| Mga ekstrang bahagi | Mga seal kit, mga elemento ng filter, mga bahagi ng back-gauge | Ang downtime ay depende sa kung ano na ang nasa iyong shelf |
Para sa sanggunian, binubuo ng Nantong Pacific CNC Machine Tool ang lahat ng tatlong arkitektura — plain hydraulic, torsion-synchronized at electro-hydraulic servo — sa Haian, Jiangsu, at ini-export sa Southeast Asia, Europe, US at Middle East. Maaari kang mag-review ang buong hanay ng preno ng pindutin sa tabi ng mga gunting, rolling machine at presses, na tumutulong kapag ang isang supplier ay kailangang sakupin ang isang buong fabrication line sa halip na isang makina.
Ang hydraulic na bahagi ay naglalarawan sa drive: ang presyon ng langis ay gumagalaw sa ram. Inilalarawan ng CNC ang kontrol na nagtatakda ng lalim ng ram, posisyon ng back gauge at kung minsan ay nagpuputong. Karamihan sa mga modernong hydraulic press preno ay CNC sa ilang anyo, kaya ang dalawang termino ay magkakapatong sa halip na makipagkumpitensya.
Gamitin ang P (t/m) ≈ 65 × t² / V para sa banayad na bakal, na may V = 8 × t. Ang isang 6 mm na plato sa isang 48 mm na die ay nangangailangan ng humigit-kumulang 49 t/m, kaya ang isang 3,000 mm na liko ay nangangailangan ng humigit-kumulang 146 t - isang 160 hanggang 200 t na makina ang sumasaklaw dito ng margin.
Mga galaw ng presyo na may tonelada, haba ng liko, bilang ng mga palakol ng CNC, pagkorona at tooling. Dalawang makina na magkapareho ang laki ay maaaring makalapag nang magkalayo sa sandaling maidagdag ang servo synchronization at isang 3 1 o 4 1 axis control, kaya humingi ng quote laban sa sarili mong bahagi na mga drawing.
Sundin ang agwat ng tagagawa at kumuha ng sample ng langis kahit isang beses sa isang taon. Ang init, alikabok at tubig ay ang karaniwang sanhi ng maagang pagkasira, at ang mga elemento ng filter ay karaniwang kailangang palitan nang mas madalas kaysa sa langis mismo.
Oo, ngunit ang mga hindi kinakalawang at mataas na lakas na grado ay nangangailangan ng higit na puwersa at higit na kabayaran sa springback kaysa sa banayad na bakal. Sukatin ang makina para sa pinakamahirap na materyal sa iyong nakikinita na kargada sa trabaho sa halip na para sa magaan na trabaho ngayon.
Mga light curtain o laser guard sa tooling gap, dalawang kamay na kontrol, isang relief valve na nagpoprotekta sa hydraulic circuit laban sa labis na karga, at mekanikal na paghinto sa ram. Kumpirmahin na ang makina ay nagdadala ng sertipikasyon na kinakailangan sa iyong merkado bago ito ipadala.
Mga Kaugnay na Produkto $
Makipag -ugnay sa amin
Address ng Pabrika
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
Telepono
+86-13906278466
mga produkto
QR Code