Oct 19, 2026
Ang isang fabricator na nagsusuri ng tatlong quote para sa isang 3 m guard panel ay karaniwang nagsisimula sa control: 2-axis, 4-axis, o electrohydraulic servo. Iyon ang maling dulo ng desisyon. Kailangang umangkop muna ang makina sa bahaging sobre: kapal, haba ng liko, materyal na springback, at ang pinakamaliit na inside radius na maaaring gawin ng tooling. Pagkatapos ay inuulit ng CNC ang isang may kakayahang proseso; hindi ito lumilikha ng isa.
Ang parehong lohika ay nalalapat sa paggugupit, pag-roll, pagpindot, at pagyuko ng profile. Itugma ang pamilya ng makina sa pagpapatakbo, pagkatapos ay gamitin ang detalye ng kontrol upang hatulan ang repeatability at changeover. Matagumpay ang pagbili ng CNC metal processing equipment kapag boring ang unang production run: parehong anggulo ng bend, parehong haba ng cut, parehong rolled diameter, at walang sorpresang rework.
Ang termino ay kadalasang ginagamit nang maluwag. Sa isang fabrication shop, kadalasang nangangahulugan ito ng mga makina na pumuputol at bumubuo ng sheet, plate, at profile, hindi mga milling center. Ang desisyon sa pagbili ay nahahati sa limang pamilya, at bawat pamilya ay may iba't ibang "unang tanong" na nagpapasya kung ang makina ay makakakuha ng espasyo sa sahig nito.
| Pamilya ng makina | Pangunahing trabaho | Ano ang idinagdag ng CNC | Pokus sa pagpili |
|---|---|---|---|
| Pindutin ang preno | Baluktot ang sheet sa mga anggulo at profile | Pagpoposisyon ng backgauge, lalim ng ram, imbakan ng data ng anggulo | Tonela kada metro, haba ng liko, tooling, pagkorona |
| Guillotine shear | Pinutol ang sheet at plato sa haba | Backgauge, stroke control, mga setting ng blade gap | Kapal, haba ng hiwa, hold-down, kontrol sa pagbaluktot |
| Plate roller | Bumubuo ng mga cylinder, arc, at shell | Roll position, prebend sequence, ulitin ang mga recipe | Bilang ng roll, prebend, diameter, kapal, flat na dulo |
| Hydraulic press | Mga form, selyo, straightens, at assemblies | Pressure at stroke control, imbakan ng recipe | Tonela, laki ng kama, liwanag ng araw, bilis, pagbabantay |
| Bender ng profile | Curve anggulo, channel, tubes, at mga seksyon | Roll positioning at mga paulit-ulit na pagkakasunud-sunod ng liko | Laki ng profile, radius, tooling, springback |
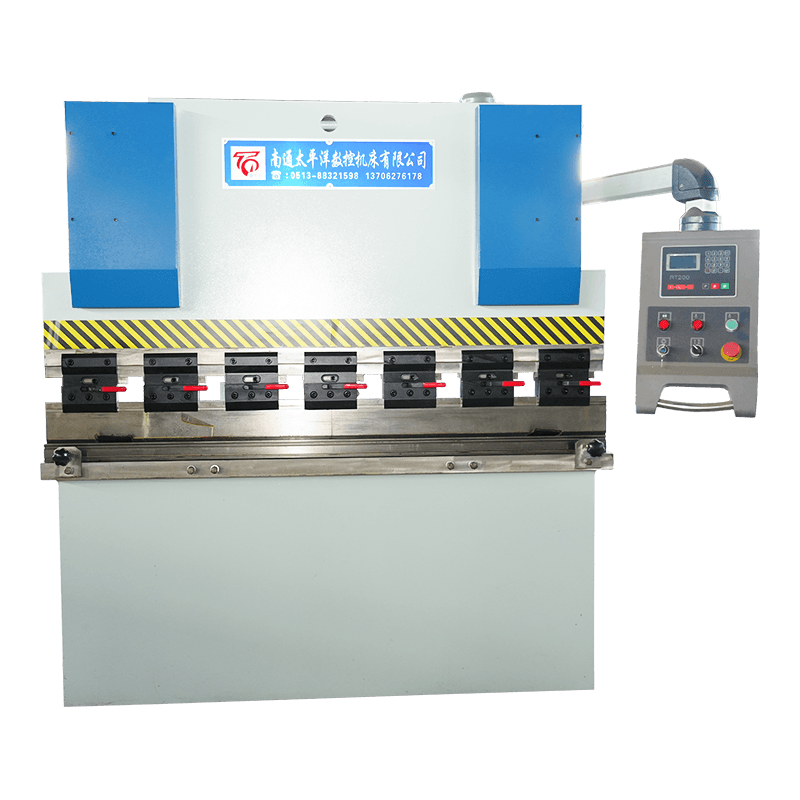
Ang isang pindutin ang preno ay sukat sa pamamagitan ng pagkarga na maaari nitong dalhin sa ibaba ng stroke, hindi sa pamamagitan ng numero sa control. Para sa isang partikular na materyal at kapal, ang kinakailangang tonelada ay tumataas nang may haba ng liko at bumaba nang may mas malawak na pagbubukas ng V-die. Ang tonnage chart ng machine builder ay ang mapagkakatiwalaang source. Dalawang iba pang punto ang nagdudulot ng karamihan sa mga maagang problema: kung ang kama at ram ay kayang suportahan ang buong haba ng pagkarga nang walang pagpapalihis, at kung ang tooling ay makakagawa ng kinakailangang inside radius nang hindi minarkahan ang ibabaw.
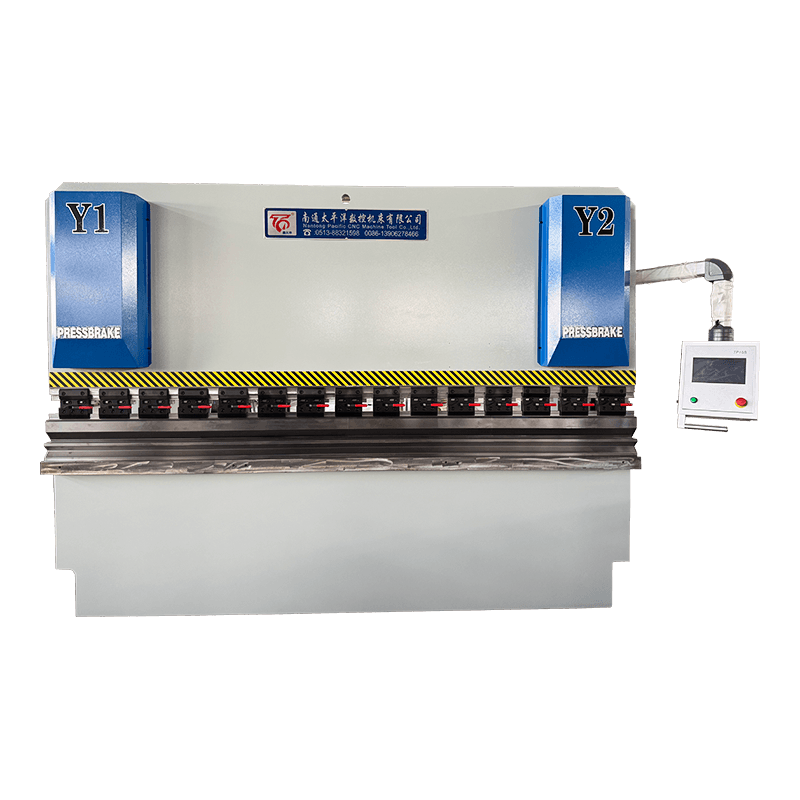
Ang kontrol sa arkitektura ay mahalaga pagkatapos nito. Ang isang conventional hydraulic press brake ay maaaring tama para sa simple, mababang halo na trabaho. Ang isang torsion-axis synchronous CNC machine ay nagdaragdag ng kinokontrol na depth at backgauge positioning. Pinipili ang isang electrohydraulic servo CNC machine kapag ang pagkakapare-pareho ng anggulo at pagbabago ng bagay sa isang mas malawak na halo. Sa nakalistang istraktura ng produkto, ang serye ng WE67K ay isang electrohydraulic servo CNC hydraulic sheet metal bending machine; ang WC67K ay torsion-axis synchronous; ang WC67Y ay isang hydraulic machine na walang CNC sa pangalan ng modelo.
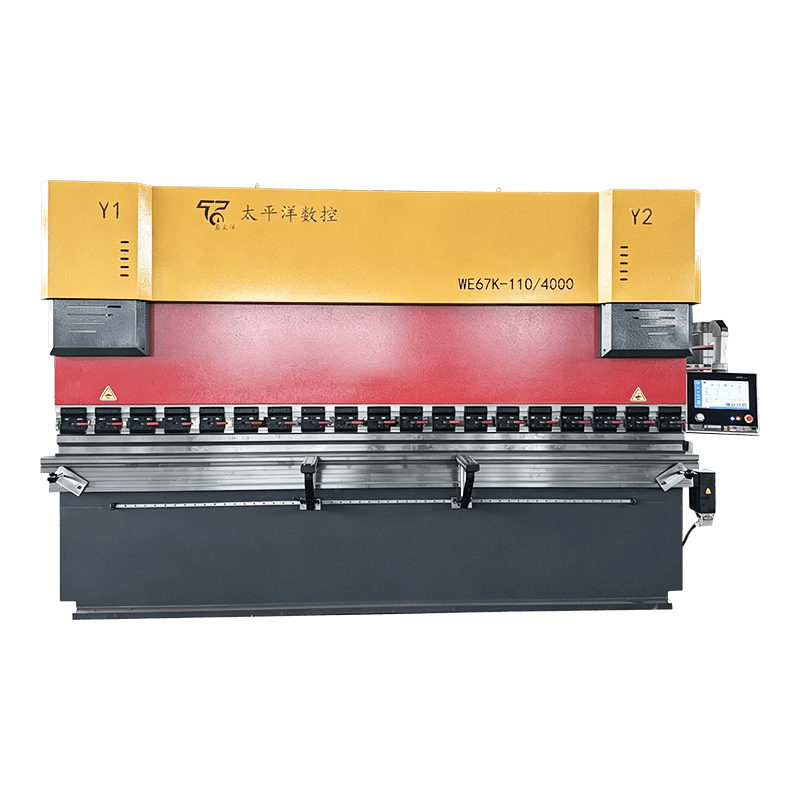 WE67K series electro-hydraulic servo CNC hydraulic sheet metal bending machine Ang WE67K series electro-hydraulic servo CNC hydraulic press brake ay isang high-end precision bending solution na binuo ng Nantong Pacific CNC Machine Tool Co., Ltd. Ito ... Tingnan ang Produkto →
Para sa mas malalim na pagkakasunud-sunod ng pagbili, tingnan ang gabay na ito sa pagpili ng isang CNC plate bending machine . Ang kapaki-pakinabang na pagkakasunud-sunod ay bahagi ng sobre, tooling, tonnage, control axes, pagkatapos ay pagsubok sa pagtanggap. Ang pagbabalik sa ayos na iyon ay kung paano nauuwi ang mga tindahan sa isang makinang may mahusay na kagamitan na hindi maaaring patakbuhin ang trabaho na nagbibigay-katwiran dito.
Pinasimpleng isometric view. Ang mga proporsyon ay naglalarawan, hindi isang machine drawing.
Ang guillotine at swing-beam shear ay parehong gumagawa ng mga straight cut, ngunit ang mga ito ay namamahala sa rake at blade na paglalakbay sa ibang paraan. Ang hydraulic guillotine na may CNC backgauge ay karaniwan para sa plate at mahabang blangko; ang isang swing-beam machine ay maaaring umangkop sa mas magaan na sheet at halo-halong trabaho. Ang tseke sa pagbili ay hindi lamang ang stroke rate. Kumpirmahin ang maximum na kapal at haba, pagsasaayos ng blade gap, hold-down force, backgauge repeatability, at kung ang makitid na strips ay kukulot.
Ang serye ng QC11Y/K ay isang CNC hydraulic guillotine; ang QC12Y/K ay isang CNC hydraulic swing beam. Parehong serye sa antas ng mga seleksyon, hindi isang pangako na ang anumang kapal ay puputulin nang malinis. Ang kondisyon ng talim, lakas ng materyal, at pamamaraan ng operator ay nagpapasya pa rin sa kalidad ng gilid.
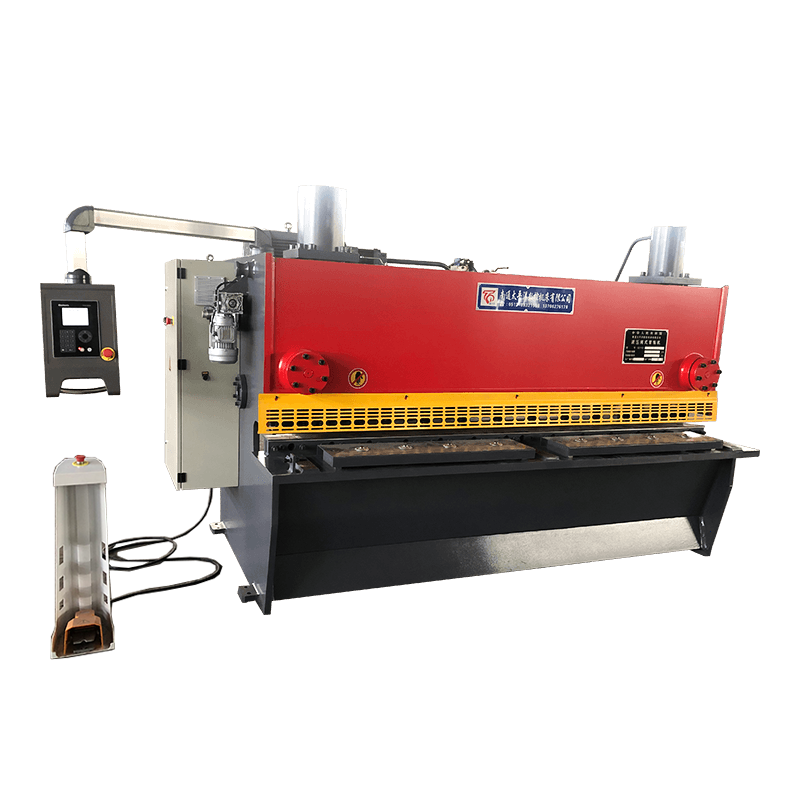 QC11Y/K CNC Hydraulic Guillotine Paggugupit Machine Suriin ang opsyong hydraulic guillotine na ito kapag inihahambing ang serye ng paggugupit; sinasaklaw nito ang 6–25 mm na kapal ng plate at motorized blade-clearance adjustment para sa tumpak na pagputol. Tingnan ang Produkto →
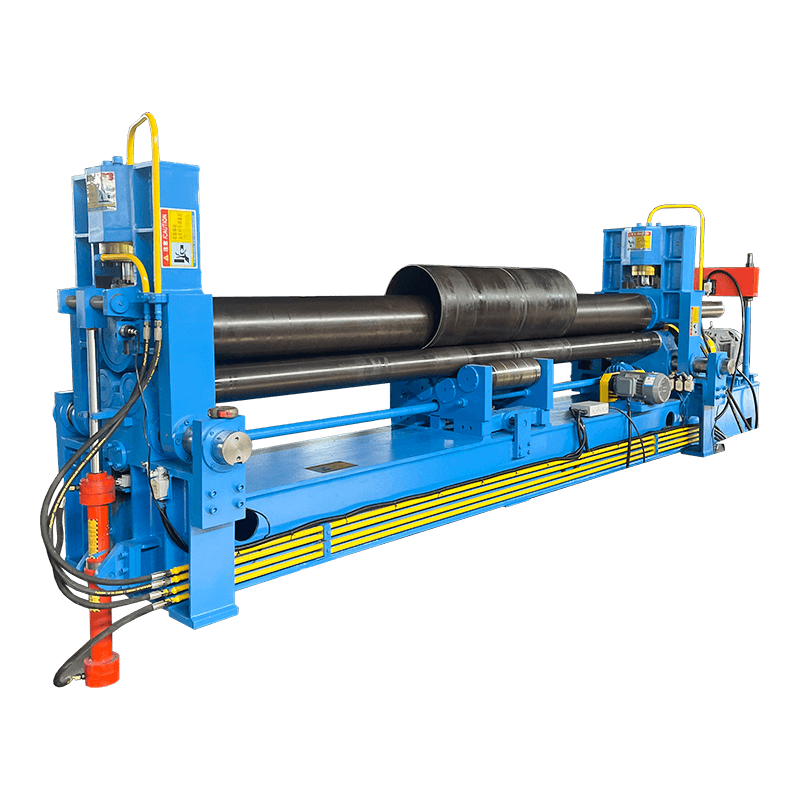
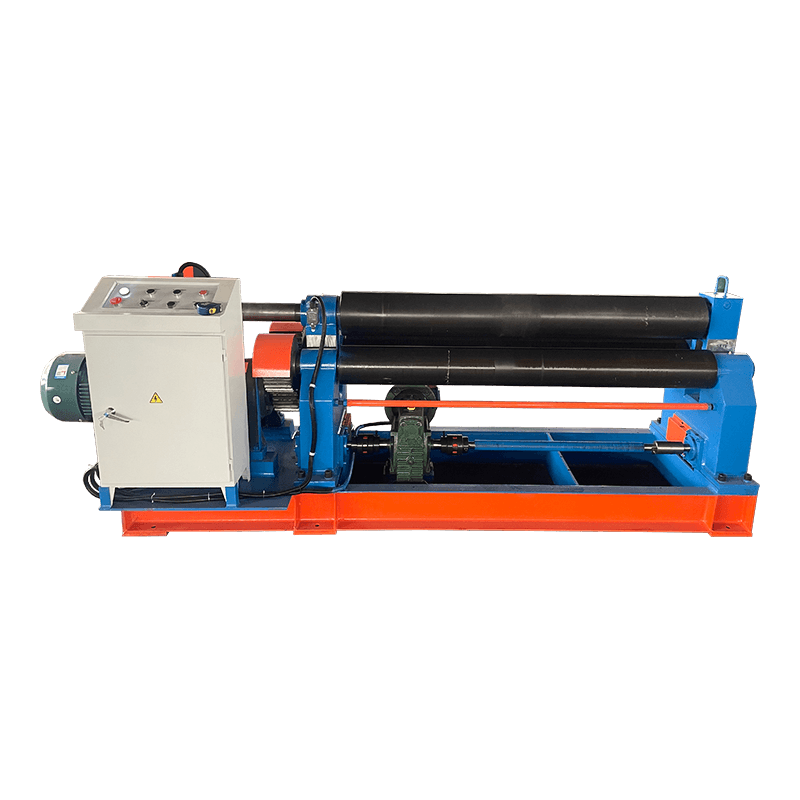
Ang pag-roll ay mukhang simple hanggang sa ang unang silindro ay may mga flat na dulo. Ang mga three-roll symmetrical machine ay ang baseline. Ang mga three-roll universal hydraulic machine ay nagdaragdag ng kakayahang magposisyon ng mga roll para sa prebending; ang mga four-roll na makina ay nakakabawas sa paghawak at maaaring i-prebend ang magkabilang dulo nang mas maginhawa. Ang serye ng W11, W11S, at W12 sa linya ng produkto ay sumusunod sa pag-unlad na iyon. Para sa isang shell ng sisidlan, ang pangunahing data ay ang kapal ng plato, lakas ng ani, natapos na diameter, haba ng shell, at ang pinahihintulutang flat length.
Ang isang makina na maaaring gumulong sa diameter ngunit hindi ma-prebend ang kapal ay mangangailangan ng karagdagang paghawak o pangalawang trabaho. Humingi ng pagsubok na kinabibilangan ng aktwal na grado ng materyal at ang pinakamasamang kondisyon sa pagtatapos, hindi lamang isang pagpapakita ng banayad na bakal.
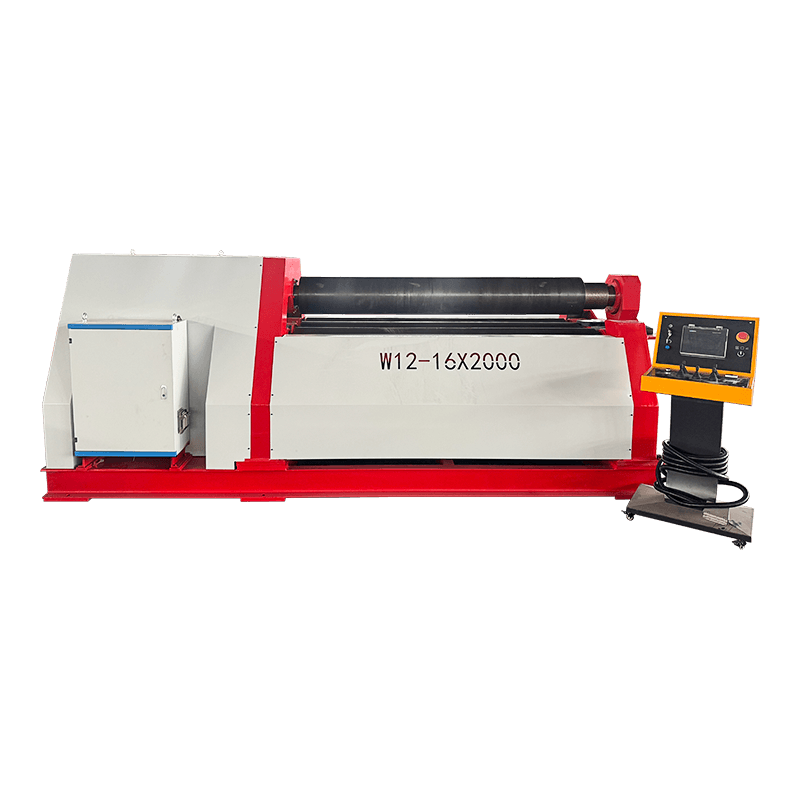 W12 Series Four-Roller Hydraulic Plate Rolling Machine Isaalang-alang ang four-roller series na ito para sa one-setup na prebending at forming; suriin ang kapasidad ng modelo laban sa aktwal na grado ng materyal at pinakamasamang kondisyon bago pumili. Tingnan ang Produkto →
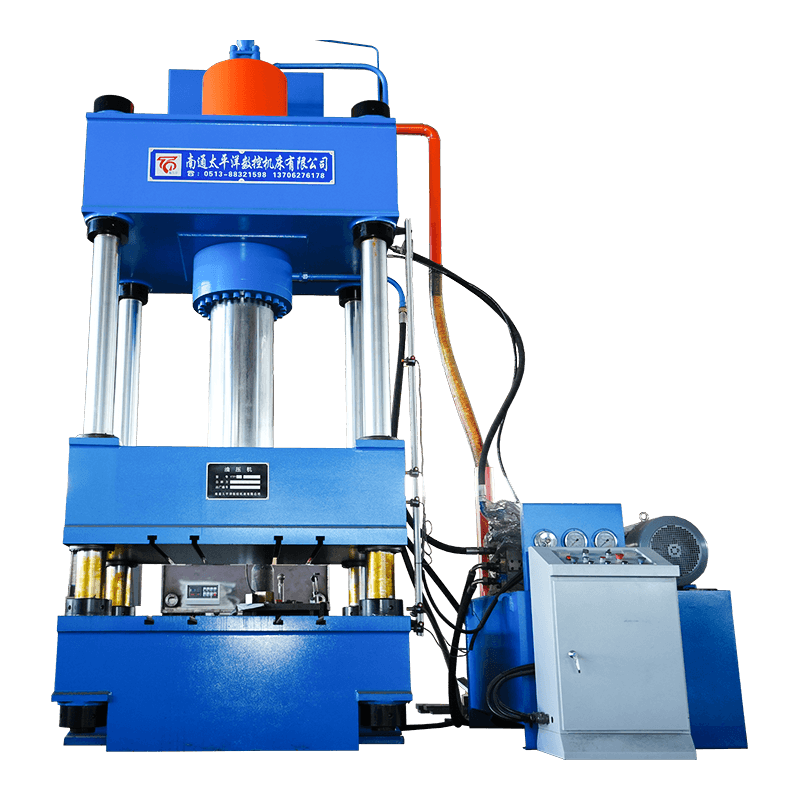
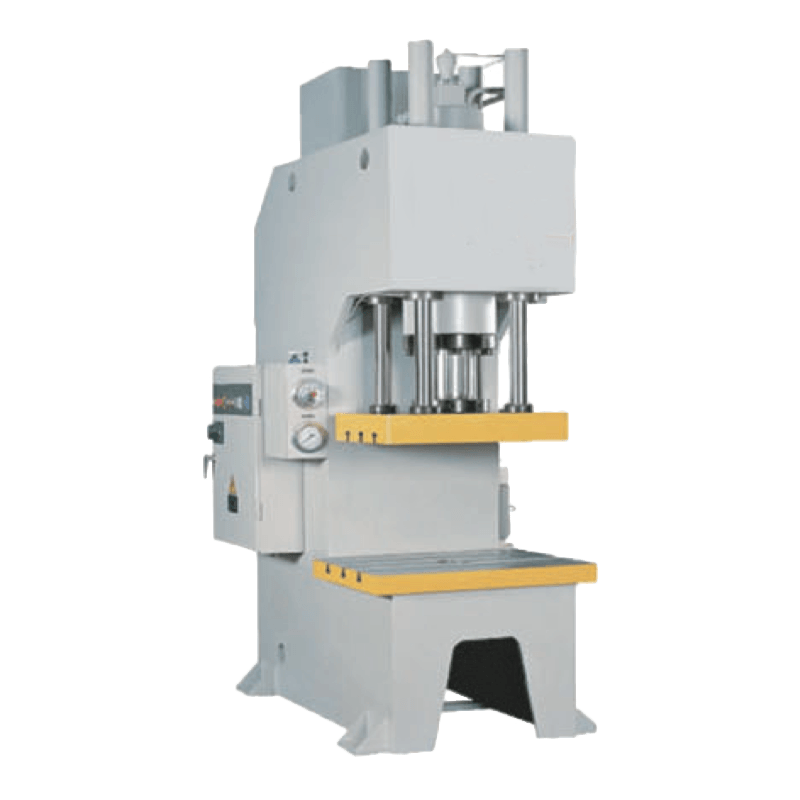
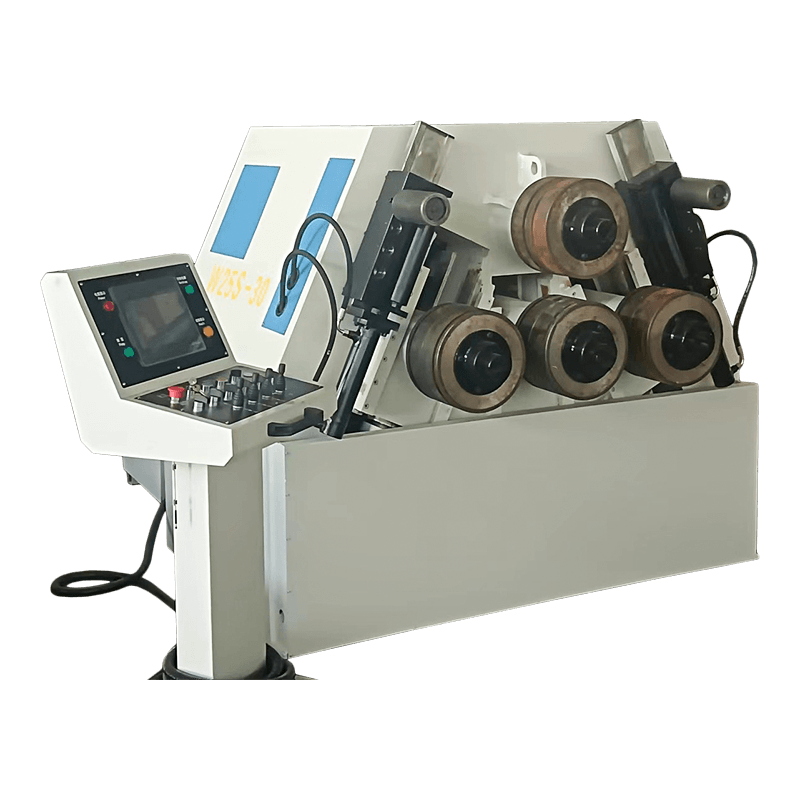
Ang mga pagpindot sa apat na hanay at isang hanay ay lumulutas ng iba't ibang problema sa pag-access. Ang isang four-column press ay nagbibigay ng matigas na frame at pare-parehong patnubay para sa pagbuo, pagtatatak, at pagtuwid; ang isang solong-column press ay nagbubukas sa harap at gilid para sa mahaba o awkward na mga bahagi. Sa sheet ng detalye, ihambing ang tonelada, laki ng kama, liwanag ng araw, stroke, bilis ng diskarte, at kung ang kontrol ay maaaring mag-imbak ng mga recipe. Para sa mga profile, ang isang hydraulic section rolling machine gaya ng W24S ay humahawak ng mga anggulo, channel, at tubes, ngunit ang tooling set at springback compensation ang magpapasya sa resulta. Bilhin ang tooling package gamit ang makina, hindi pagkatapos ng unang trabaho.
Ang Nantong Pacific CNC Machine Tool, na nakabase sa Haian Economic and Technological Development Zone, ay naglilista ng higit sa 20,000 square meters ng production space at isang hanay ng produkto na sumasaklaw sa bending, shearing, rolling, hydraulic press, at profile bending machine. Ang kumpanya ay nagsasaad na ito ay gumagawa ng karaniwang serye at hindi karaniwang kagamitan at nag-e-export sa Southeast Asia, Europe, US, at Middle East. Mahalaga ang mga katotohanang iyon sa yugto ng shortlist, ngunit hindi nito pinapalitan ang isang pag-audit ng proseso.
Humingi ng load chart ng makina, tooling drawing, electrical at hydraulic schematics, spare-parts list, at handover checklist. Tanungin kung sino ang sumusuporta sa pag-install at kung anong oras ng pagtugon ang inaalok sa iyong rehiyon. Ang istraktura ng produkto ay malawak, ngunit ang pangwakas na pagpipilian ay bumababa pa rin sa bahagi at pagsubok sa pagtanggap.
Pinagmulan: istraktura ng produkto ng Nantong Pacific CNC Machine Tool. Ipinapakita ng mga bilang ang nakalistang serye, hindi ang kapasidad ng produksyon.
Huwag hayaan ang control label na magpasya sa pagbili. Isulat ang bahagi na sobre, materyal, tolerance, at laki ng batch sa isang pahina. Gamitin ang pahinang iyon para sukatin ang press brake, shear, roller, press, o profile bender. Pagkatapos ay ihambing kung paano pinatunayan ng bawat supplier ang makina sa iyong bahagi. Kung tama ang bahagi ng pagsubok, magiging predictable ang pag-uusap sa pag-install. Kung hindi, walang control specification ang magliligtas sa proyekto.
Sinasaklaw nito ang mga makina na naggupit at bumubuo ng metal, gaya ng CNC press brakes, guillotine shears, plate rollers, hydraulic presses, at profile benders. Ang kontrol ay humahawak ng paulit-ulit na pagpoposisyon at mga setting ng proseso; ang machine frame at tooling ang bumubuo.
Ang presyo ay depende sa uri ng makina, laki, control axes, tooling, at mga kinakailangan sa pagtanggap. Ang isang maliit na hydraulic press brake at isang malaking electrohydraulic servo model ay nakaupo sa magkaibang mga bracket. Humingi ng breakdown ng makina, tooling, pag-install, pagsasanay, at mga reserba.
Ang isang hydraulic bending machine ay gumagamit ng hydraulic force upang ilipat ang ram. Ang CNC bending machine ay nagdaragdag ng kinokontrol na pagpoposisyon ng ram at backgauge, kadalasang may data ng anggulo at tooling na nakaimbak sa isang programa. Ang ilang mga makina ay parehong haydroliko at CNC.
Magsimula sa pinakamakapal na materyal, maximum na haba ng liko, pinakamaliit na inside radius, at inaasahang batch mix. Pagkatapos ay suriin ang tonelada bawat metro, pagpapalihis ng kama at ram, tooling, backgauge axes, at mga kagamitang pangkaligtasan. Magpatakbo ng sample na bahagi bago tanggapin ang makina.
Suriin ang maximum na kapal at lapad, minimum na rolling diameter, prebending capability, roll positioning, at ang flat length na natitira sa bawat dulo. Para sa mabigat na plato, kumpirmahin ang lakas ng ani kung saan na-rate ang makina, hindi lamang ang kapasidad ng banayad na bakal.
Oo, kung ang tonelada, laki ng kama, liwanag ng araw, stroke, at bilis ay angkop sa tool. Ang pasadyang trabaho ay nangangailangan din ng isang set ng mamatay, kontrol sa presyon, at pagbabantay. Suriin ang load chart at magpatakbo ng trial gamit ang nilalayong materyal bago i-install ang press.
Mga Kaugnay na Produkto $
Makipag -ugnay sa amin
Address ng Pabrika
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
Telepono
+86-13906278466
mga produkto
QR Code