Oct 28, 2026
Tatlong milimetro ng hindi kinakalawang na asero, 2,500 mm ang haba, nakatiklop sa isang U-channel na may dalawang 90-degree na baluktot at isang 45-degree na baluktot, at ang tapos na panel ay kailangang i-bolt nang diretso sa isang laser-cut na frame nang walang isang muling paggawa. Iyan ang trabahong talagang binili ng isang sheet metal bending machine. Hindi ang pinakamakapal na plato sa bakuran, at hindi ang pinakamalaking tonelada sa catalogue.
Magsimula sa konklusyon. Tukuyin ang makina sa paligid ng pinakamabigat at pinakamahabang bahagi na inaasahan mong sipiin sa susunod na dalawang taon, pagkatapos ay magdagdag ng humigit-kumulang 20 porsiyento ng headroom. Ang tonelada, haba ng liko, lalim ng lalamunan at uri ng kontrol ay sumusunod lahat mula sa isang bahaging iyon. Ang lahat ng iba pa, mula sa bilang ng mga backgauge axes hanggang sa tatak ng hydraulic pump, ay pangalawa at maaaring pag-usapan sa ibang pagkakataon.
Ang sumusunod ay kung paano kinakalkula ang mga limitasyong iyon, kung aling mga detalye ang madalas na mali sa pagkabasa ng mga mamimili, at ang mga tanong na lumalabas sa halos bawat pagtatanong ng order.
Ang press brake ay inilalarawan ng tatlong pangunahing kapasidad, at kadalasan isa lang sa mga ito ang naihahambing nang maayos bago maglagay ng order.
Ang puwersa na dapat ilapat ng makina sa kalagitnaan ng span ay itinakda ng kapal ng sheet, lakas ng makunat ng materyal, pagbubukas ng die at ang haba ng liko. Ang air bending ay nangangailangan ng hindi bababa sa puwersa. Bottoming o coining, kung saan ang suntok ay pinindot nang buo ang materyal sa die, ay maaaring humingi ng ilang beses pa. Iyon ang dahilan kung bakit ang isang nominal tonnage figure ay nangangahulugang napakaliit sa sarili nito: 100 tonelada na may 16 mm V-die at 100 tonelada na may 6 mm V-die ay dalawang ganap na magkaibang makina sa pagsasanay.
Ang nominal na haba sa isang pangalan ng modelo, tulad ng 2,500 mm, ay ang maximum na lapad ng workpiece, ngunit ang espasyo sa pagitan ng mga side housing ay mas maikli. Ang isang 2,500 mm machine ay maaaring mag-alok ng humigit-kumulang 2,050 mm sa pagitan ng mga frame, kaya ang isang bahagi na may malalim na return flanges ay maaaring pisikal na imposibleng ipasok kahit na ito ay mas maikli kaysa sa nominal na haba. Ang lalim ng lalamunan at bukas na taas (liwanag ng araw) ay mahalaga kung ang bahagi ay isang kahon, isang cabinet o isang nabuong channel sa halip na isang flat strip.
Ang dalawang makina na may magkaparehong tonelada at magkaparehong haba ay maaaring mag-iba ng salik na tatlo sa presyo dahil lamang sa kung paano nila kinokontrol ang posisyon ng ram. Nagbabago ang springback sa materyal na batch, direksyon ng butil at pagkasuot ng tool, kaya mas mahalaga ang closed-loop control at crowning kapag nagpapatakbo ka ng maliliit na batch ng iba't ibang trabaho kaysa kapag nagpapatakbo ka ng isang part number sa buong araw.
Maaaring matantya ang puwersa ng air-bending gamit ang formula press brake manufacturer na inilathala sa loob ng ilang dekada: force per meter sa kilonewtons ay katumbas ng 650 na pinarami ng parisukat ng kapal ng sheet, na hinati sa pagbubukas ng V-die. Para sa banayad na bakal ang pagbubukas ng die ay karaniwang kinukuha bilang walong beses sa kapal ng sheet. Inilalapat ng talahanayan sa ibaba ang formula na iyon sa hanay ng kapal na sinipi ng karamihan sa mga fabrication shop.
| Kapal ng sheet | V-die opening | Puwersa bawat metro | Pilitin ang 2.5 m na liko |
|---|---|---|---|
| 1.0 mm | 8 mm | 8 t/m | 21 t |
| 2.0 mm | 16 mm | 17 t/m | 42 t |
| 3.0 mm | 25 mm | 25 t/m | 62 t |
| 4.0 mm | 32 mm | 33 t/m | 83 t |
| 6.0 mm | 50 mm | 50 t/m | 124 t |
| 8.0 mm | 64 mm | 66 t/m | 166 t |
| 10.0 mm | 80 mm | 83 t/m | 207 t |
Tratuhin ang talahanayan bilang isang panimulang punto sa halip na isang pangwakas na sagot. Ang mga malalalim na liko, maliliit na butas ng die, mga high-tensile na grado at maiikling haba ng flange ay itinutulak pataas ang kinakailangang tonelada, habang ang mga dulo lamang ng mahabang bahagi ang nagtutulak sa pagkarga patungo sa gitna ng ram, na kung saan mismo ang pagpapalihis ay pinakamasakit.
Ang tonelada ay kalahati lamang ng detalye. Ang iba pang kalahati ay nagpapasya kung ang workpiece ay maaaring i-load, baluktot at alisin sa lahat. Gawin ang mga ito bago pumirma:
Dito nakaupo ang karamihan sa pagkakaiba ng presyo, at kung saan nakadepende ang tamang sagot sa halo ng trabaho mo sa halip na sa badyet mo lang.
Maginoo hydraulic bending machine gumamit ng mechanical depth stop at manu-manong inayos na backgauge. Ang mga ito ang matalinong pagpipilian kapag ang trabaho ay paulit-ulit, karamihan ay simpleng 90-degree na pagliko, at ang operator ay maaaring mag-dial sa mga pagwawasto. Ang pag-setup ay tumatagal ng oras at depende sa karanasan ng operator, ngunit ang mekanikal na sistema ay simple at murang mapanatili.
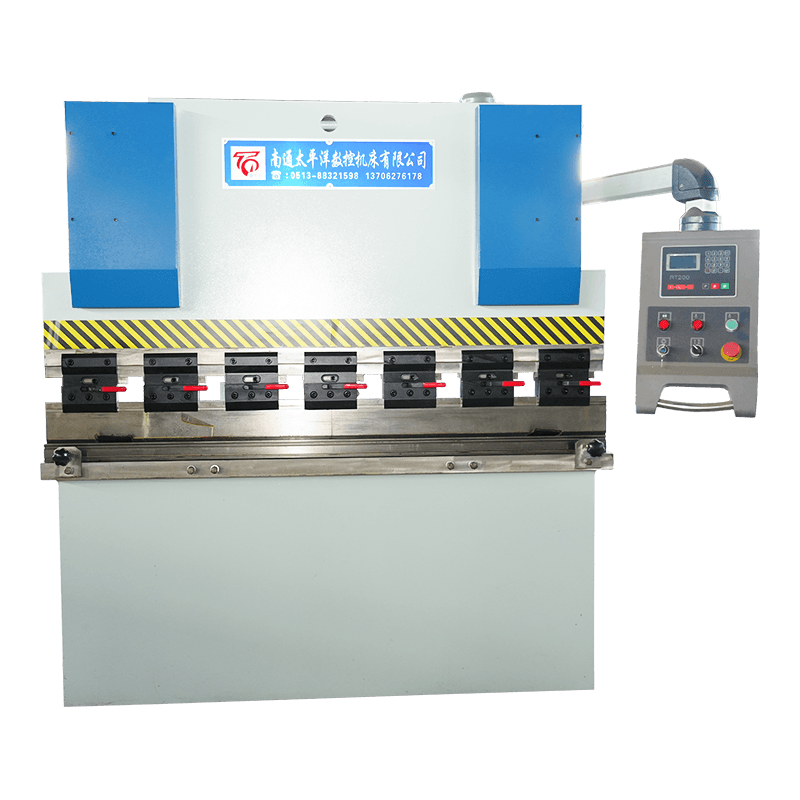
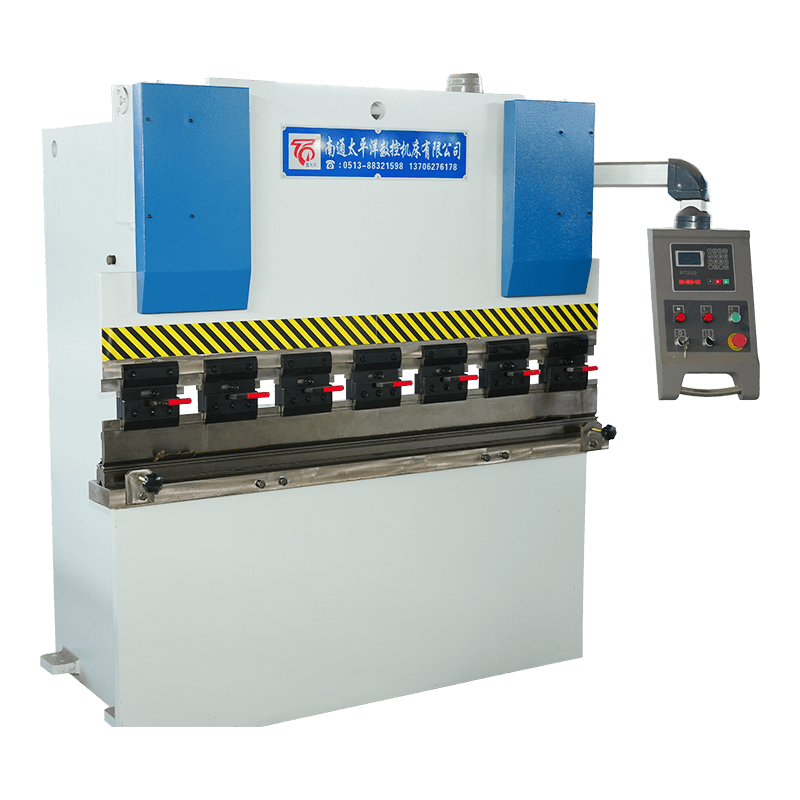 WC67Y-Series Hydraulic Sheet Metal Bending Machine Isang cost-effective na NC press brake na may E21 o RT200 control, na angkop sa fabrication, HVAC, at general manufacturing. Tingnan ang Produkto →
Torsion-shaft synchronous CNC machine i-link ang dalawang cylinders sa isang torsion bar upang maglakbay ang magkabilang dulo ng ram, at magdagdag ng numerical control para sa lalim ng ram at posisyon ng backgauge. Ang mga ito ay may hawak na anggulo na mas mahusay kaysa sa isang purong mekanikal na paghinto, nag-iimbak ng mga programa para sa mga paulit-ulit na trabaho, at pinangangasiwaan ang magkahalong batch nang mas kumportable, sa isang katamtamang halaga ng premium.
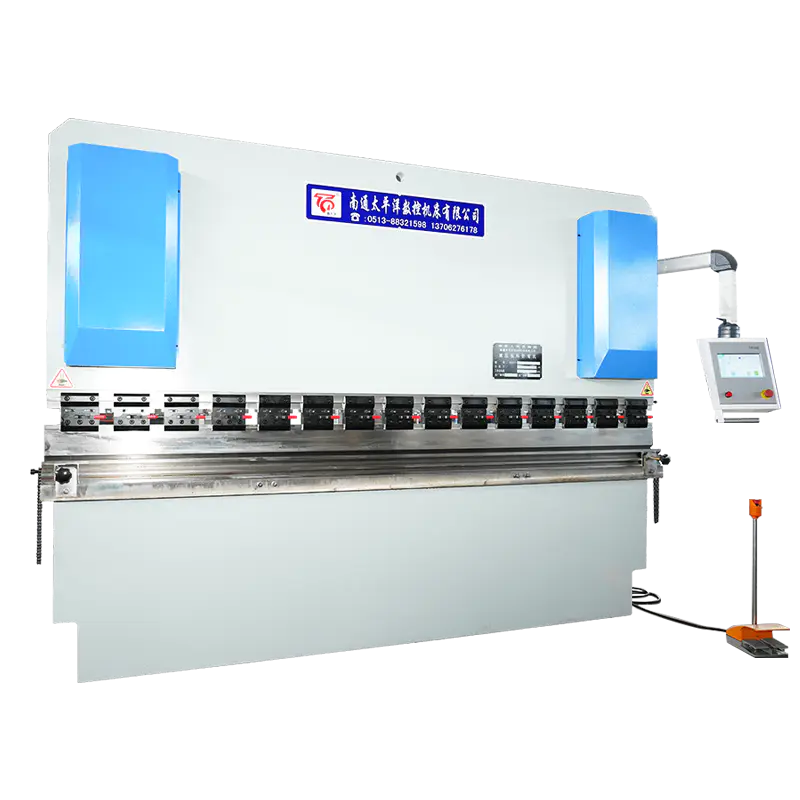 WC67K Series Torsion Axis Synchronous CNC Hydraulic Bending Machine Mid-range na CNC press brake na may kontrol na TP10S o DA41T, na nakaposisyon sa pagitan ng mga opsyon sa torsion-shaft at electro-hydraulic servo. Tingnan ang Produkto →
Electro-hydraulic servo CNC machine kontrolin ang bawat silindro sa isang saradong loop gamit ang mga proporsyonal na balbula at linear na kaliskis, kaya ang posisyon ng ram ay sinusukat sa halip na ipinapalagay, at ang kontrol ay maaaring itama para sa springback at pagpapalihis sa mabilisang. Ang mga ito ay ang tamang sagot kapag ang angle tolerance ay mahigpit, kapag ang mga batch ay maliit at halo-halong, o kapag ang isang operator ay kailangang magpatakbo ng ilang mga makina.
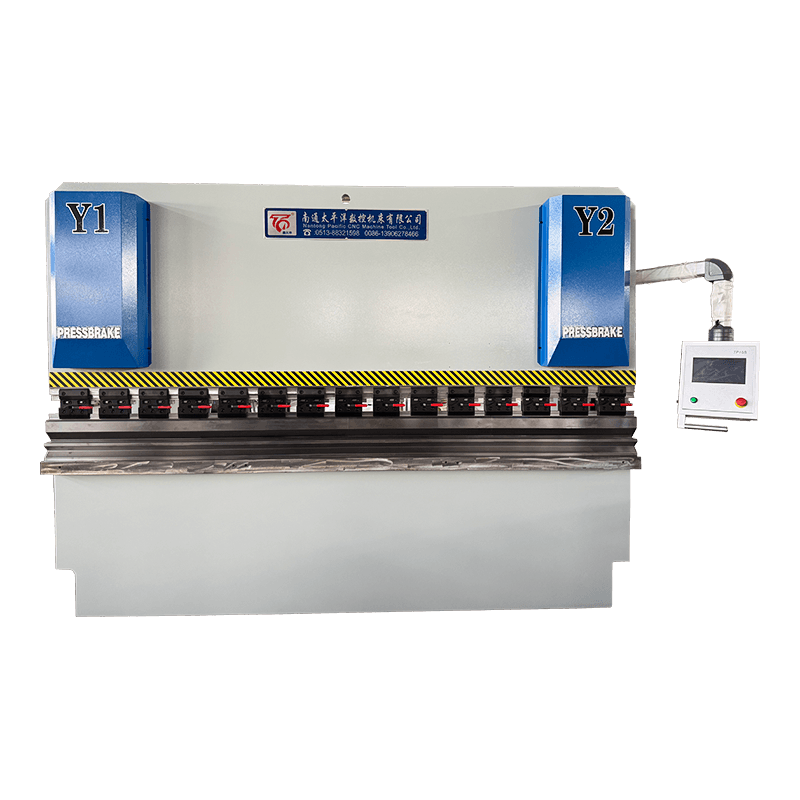
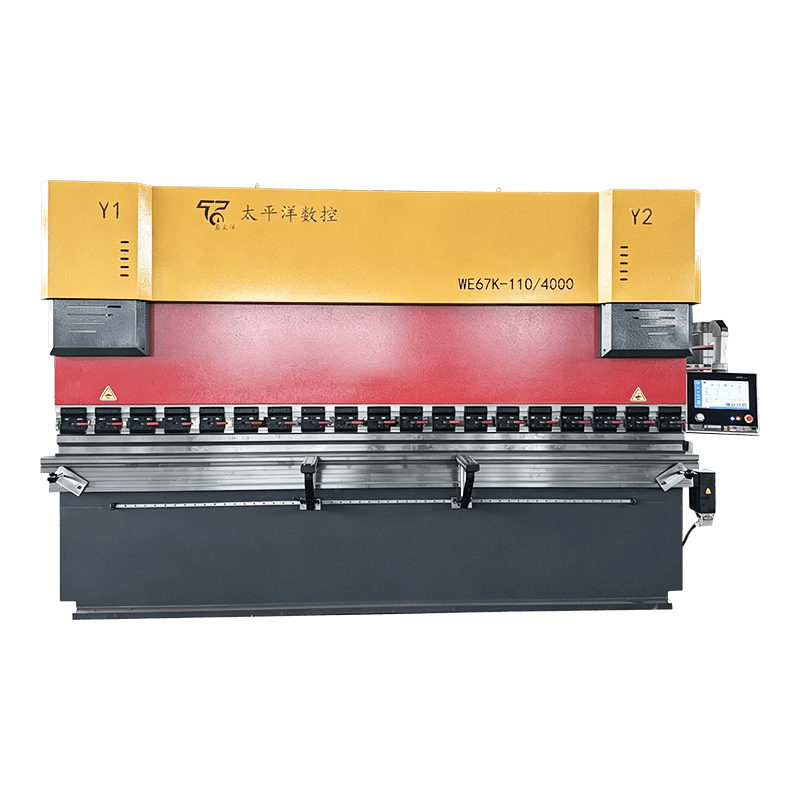 WE67K Series Electro-Hydraulic Servo CNC Hydraulic Bending Machine High-end precision press brake na may closed-loop na kontrol at mga opsyon sa Delem, ESA, o Cybelec para sa kumplikadong paggawa ng sheet metal. Tingnan ang Produkto →
Kung tinitimbang mo pa rin ang gitna ng hanay na iyon, isang praktikal na paghahambing ng mga uri ng drive at kung saan nagbabayad ang bawat isa ay saklaw sa gabay na ito upang pagpili ng tamang CNC plate bending machine .
Ang parehong kapal at ang parehong mamatay ay maaaring humingi ng napakalaking puwersa depende sa kung gaano kalayo ang suntok na naglalakbay sa materyal. Ang air bending, kung saan ang sheet ay dumadampi lamang sa die shoulders, ang baseline. Ang bottoming at coining ay nagpaparami sa figure na iyon, at ang multiplier ang dahilan kung bakit ang isang makina na nakayuko ng 4 mm nang kumportable sa hangin ay maaaring mahirapan sa parehong sheet sa ilalim ng coining tooling.
Ang praktikal na kahihinatnan ay simple. Kung bibili ka ng tonnage para sa air bending at sa ibang pagkakataon ay lumipat sa coining tooling upang maabot ang isang masikip na inside radius, maaari mong makita ang iyong sarili sa labas ng na-rate na kapasidad ng makina sa isang trabaho na sa tingin mo ay nasa loob nito.
Ang pag-unawa sa geometry ng bending zone ay nagpapaliwanag sa karamihan ng mga desisyon sa detalye sa itaas. Pinindot ng punch tip ang sheet sa V-opening ng die; itinakda ng die shoulders ang inside radius; tinutukoy ng pagbubukas ng die ang parehong kinakailangang puwersa at ang pinakamababang haba ng flange.
Karamihan sa mga hindi pagkakaunawaan pagkatapos ng paghahatid ay nagmumula sa isang hindi kumpletong detalye sa halip na isang may sira na makina. Ang isang kapaki-pakinabang na pagtatanong ay nagsasaad ng materyal na grado at hanay ng kapal, ang maximum na haba ng liko, ang pinakamaliit na radius sa loob, ang pinakamababang flange, ang angle tolerance sa mga degree, ang tooling standard na gusto mong gamitin, at ang safety standard na dapat matugunan ng makina. Sa Europe, ang hydraulic press brakes ay karaniwang tinutukoy laban sa EN 12622; ang mga mamimili sa ibang mga rehiyon ay dapat na tahasang sabihin ang katumbas na lokal na pangangailangan.
Isang tanong na dapat itanong bago ka pumirma. Hilingin sa supplier na kumpirmahin ang tonnage na magagamit sa buong nominal na haba, hindi lamang sa kalagitnaan ng span, at sabihin kung paano binabayaran ng makina ang pagpapalihis ng ram. Isang tagagawa na may in-house na engineering, gaya ng Nantong Pacific CNC Machine Tool , ay dapat na makasagot sa parehong nakasulat.
Ito ay bumubuo ng flat sheet sa mga anggulo, mga channel, mga kahon at mga curved na profile sa pamamagitan ng pagpindot sa materyal sa pagitan ng isang suntok at isang die. Kasama sa mga karaniwang gamit ang mga enclosure, ducting, bracket, mga bahagi ng chassis, mga panel ng bubong at dingding, at anumang bahagi kung saan kailangang maging three-dimensional na hugis ang flat blank.
Para sa air bending, i-multiply ang 650 sa parisukat ng kapal, hatiin sa pagbubukas ng V-die, at i-multiply sa haba ng liko sa metro. Pagkatapos ay maglapat ng materyal na kadahilanan: humigit-kumulang 1.5 para sa hindi kinakalawang na asero at 0.5 hanggang 0.6 para sa aluminyo. Magdagdag ng headroom kung inaasahan mong gumamit ng coining tooling.
Ang mga conventional hydraulic machine ay angkop sa simple, paulit-ulit na 90-degree na trabaho kung saan ang oras ng pag-setup ay hindi kritikal. Ang mga CNC machine, partikular na ang mga uri ng electro-hydraulic servo, ay nagbabayad para sa kanilang sarili kapag ang halo ng trabaho ay iba-iba, ang angle tolerance ay mahigpit, o ang parehong operator ay nagpapatakbo ng higit sa isang makina.
Karaniwang nagmumula ang pag-crack mula sa pagyuko sa isang ginupit o laser-cut na gilid na may masyadong maliit na radius sa loob para sa materyal, o mula sa isang baluktot na linya na tumatakbo sa direksyon ng pag-ikot. Ang springback ay likas sa air bending at lumalaki nang may tensile strength, kaya kailangan nito ng over-bending o closed-loop angle correction.
Magagawa nito, sa kondisyon na ang makina ay may sapat na tonelada para sa pinakamakapal na trabaho at sapat na haba para sa pinakamahabang isa, at kung tatanggapin mo na ang manipis na materyal ay maaaring mangailangan ng ibang tooling. Ang manipis na sheet ay nangangailangan ng isang makitid na mamatay at madalas na isang mas matalas na suntok; makapal na sheet ay nangangailangan ng isang malawak na mamatay at mas mataas na tonelada.
Suriin ang straightness ng ram at mga bitak ng frame, hydraulic leaks, cylinder seal, ang kondisyon ng torsion bar o servo valves, availability ng controller at suporta sa mga ekstrang bahagi. Ang tooling ay kadalasang mas mahalaga kaysa sa makina, kaya kumpirmahin na ang suntok at mamatay ay magkatugma at hindi napupunta sa punto ng paghawak ng isang anggulo.
Mga Kaugnay na Produkto $
Makipag -ugnay sa amin
Address ng Pabrika
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
Telepono
+86-13906278466
mga produkto
QR Code